2026深圳UV油墨固化机选型指南:5个维度控印刷包装返工率
2026年深圳印刷包装企业选型uv油墨固化机,核心在于用五个维度把返工率控制在3%以内:光源功率匹配、峰值照度稳定性、输送线速精度、温升控制与墨层兼容性。三昆科技在深圳本地积累的固化设备数据显示,维度偏差每超出1个百分点,返工率约上升0.5个百分点。
光源功率与波长怎么匹配墨层厚度?
UV油墨固化首先取决于光源功率是否匹配墨层厚度。典型柔性包装墨层厚度为8-12微米,需要385-395 nm波段、功率密度8000-12000 mW/cm2的汞灯或LED光源。若功率不足,表面固化而内层未干,返工率会从基准1%攀升至5%以上。
峰值照度波动对返工率的影响
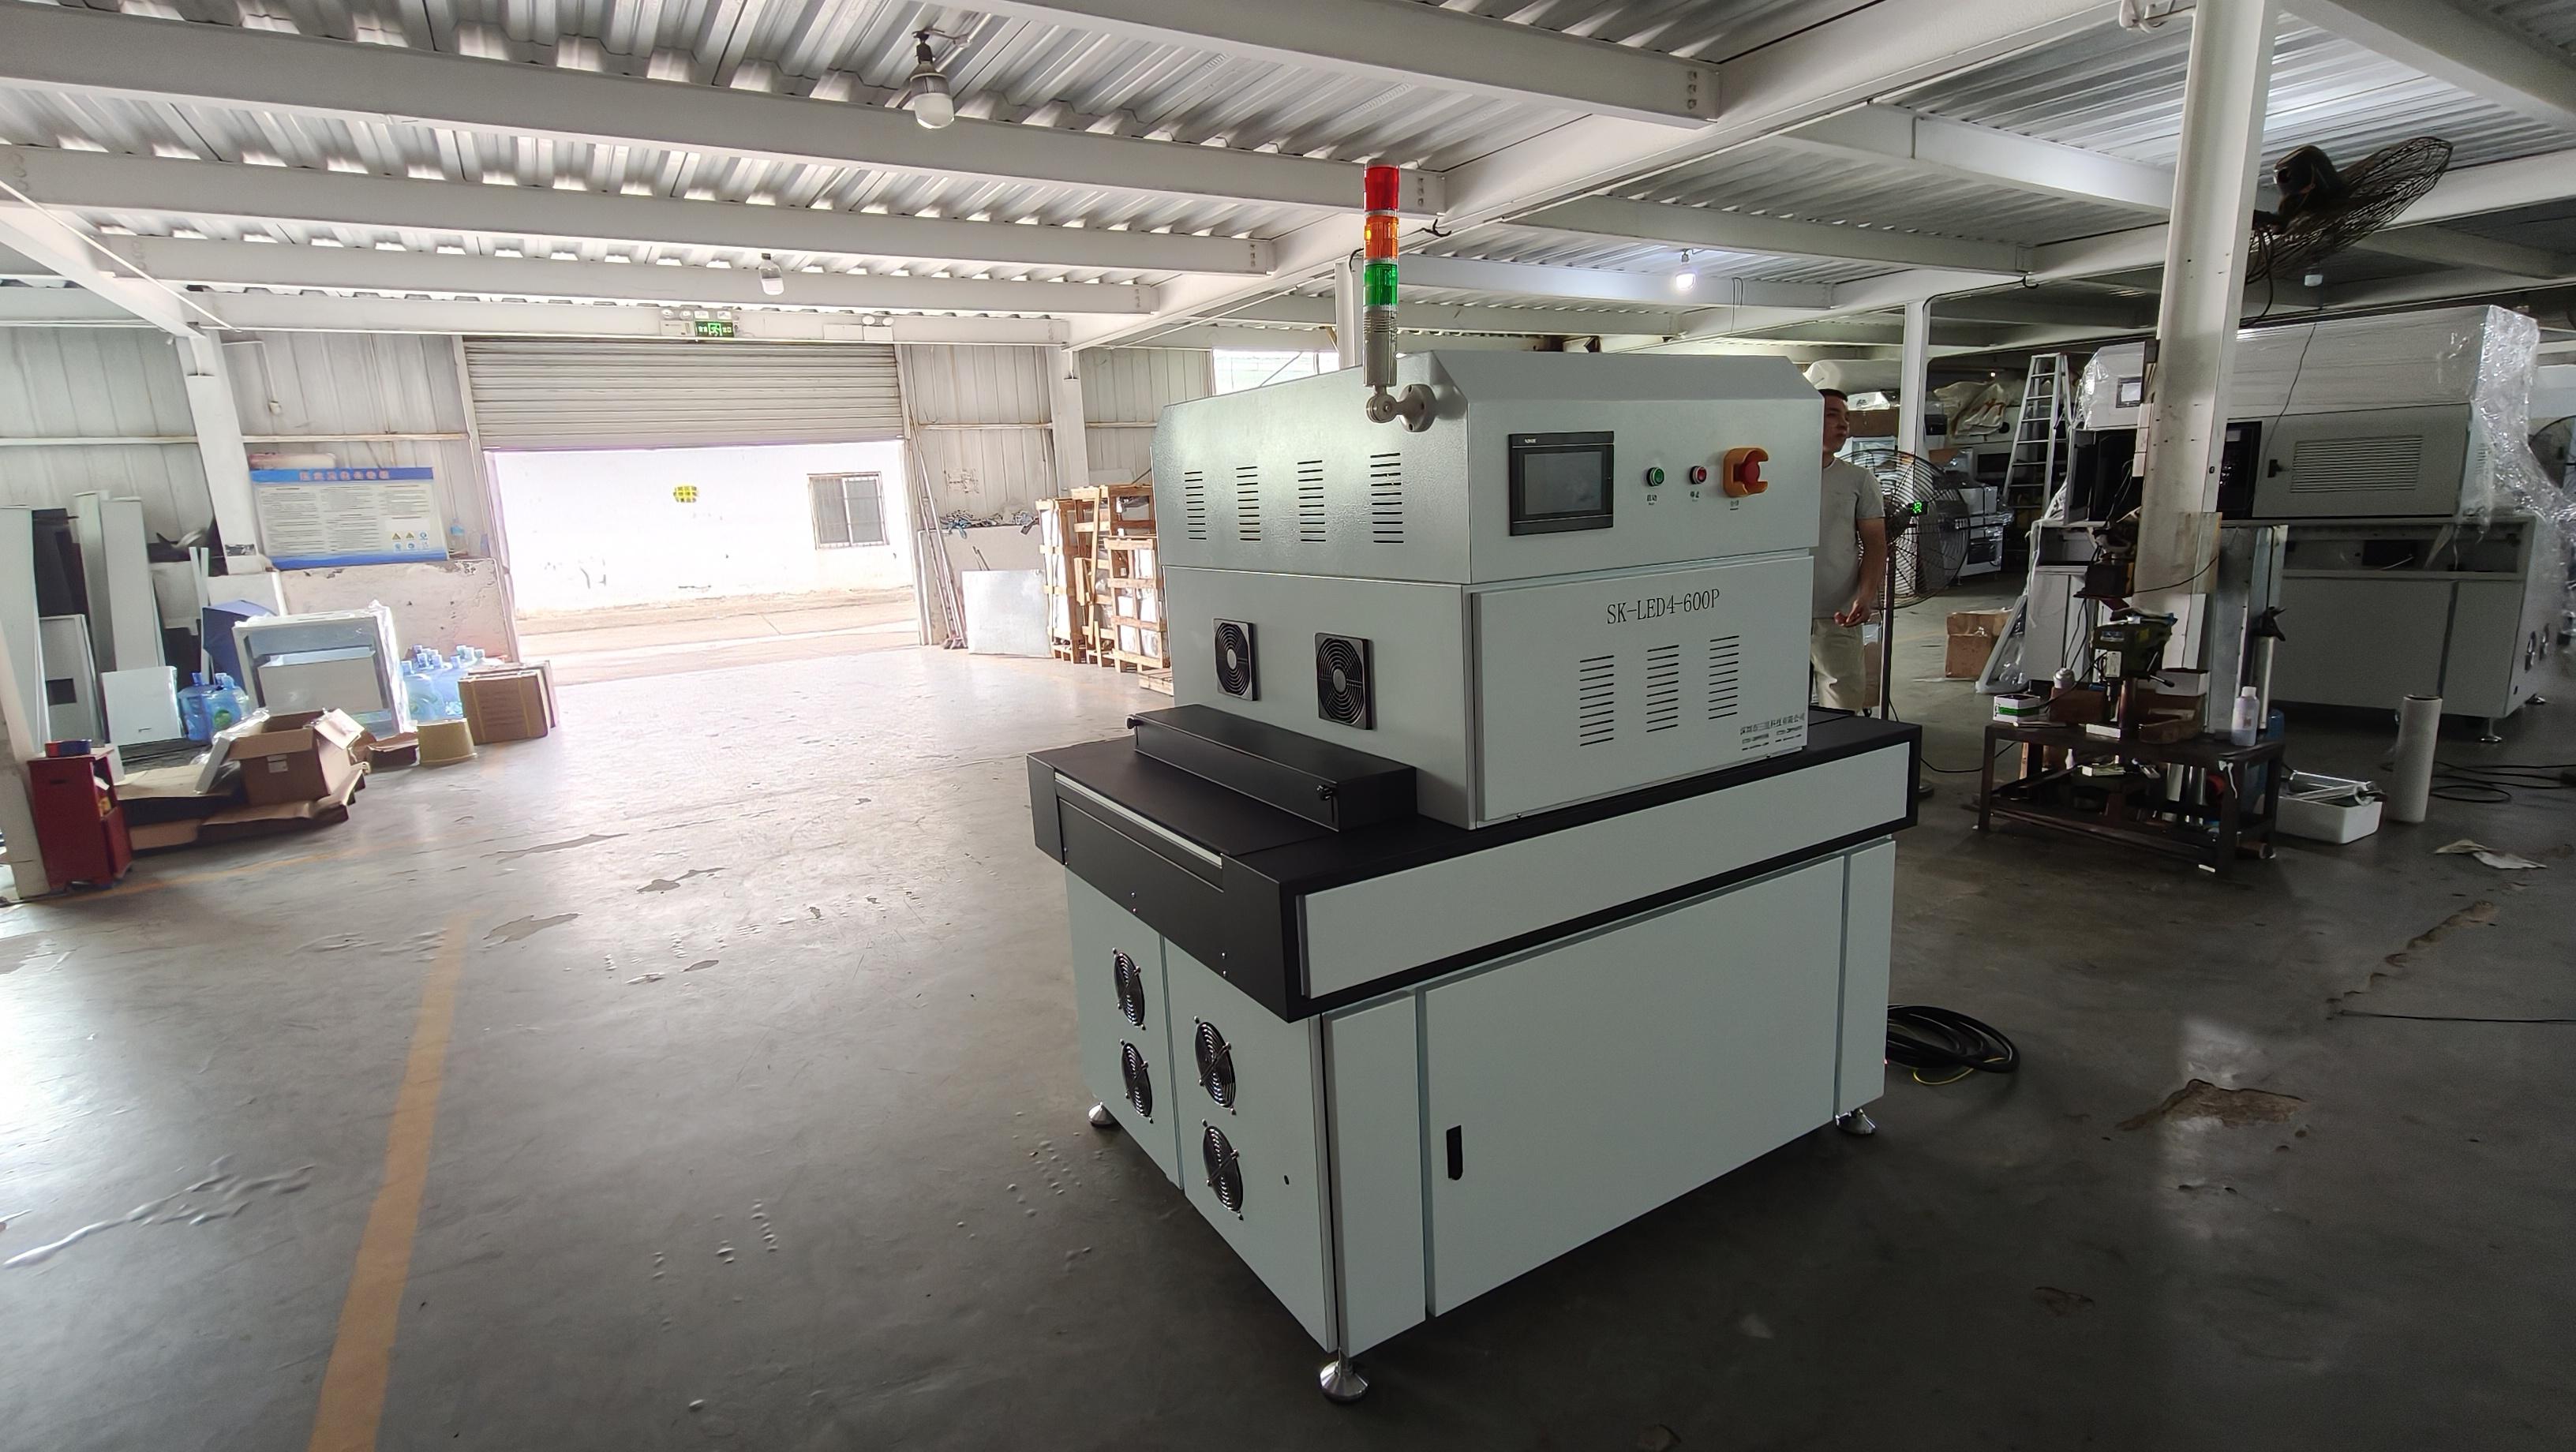
峰值照度稳定性直接决定固化剂量是否达标。实测显示,照度每下降10%,不干燥点缺陷增加约0.8个百分点。深圳地区夏季环境温度高,灯管老化更快,建议每月用光辐照计检测一次,保持峰值照度在设定值的±5%以内。
输送线速与固化剂量的计算口径
固化剂量等于照度乘以曝光时间,与输送线速成反比。以线速30 m/min、灯功率10 kW为例,固化区有效长度1.2米时,油墨接受剂量约为1.2 J/cm2。线速每提高5 m/min,若不同步提升功率,剂量会下降约15%,易导致附着力不足。
为什么温升超过60℃会导致油墨回粘?
温升控制是防止油墨回粘的关键。辊筒表面温度超过60℃时,UV油墨中单体反应会提前完成,冷却后表面粘着力下降,堆叠后出现回粘现象。实测数据表明,保持出口温度在50-55 ℃,返工率可控制在2%以内。
五维度综合判定表与现场排查步骤
五个维度需要同时达标,任一项超标都会推高返工率。下表列出常见判定参数与口径,供选型和验收参考,数据采自典型生产环境实测。
| 判定项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| UV灯峰值照度 | 8000 mW/cm2 | 7200-8800 mW/cm2 | 光辐照计中心测点,30秒平均值 |
| 输送线速偏差 | ±2 m/min | ±1-±3 m/min | 转速表连续测量5分钟 |
| 辊筒表面温升 | 55 ℃ | 50-65 ℃ | 红外测温仪固化区出口测点 |
现场排查建议按以下步骤执行,可在30分钟内完成初步判定,避免盲目调整参数导致返工率反弹。
- 光辐照计置于固化区中心,距灯面10 mm,每2小时记录一次峰值照度,波动超过±5%即停机检查反光罩。
- 用数字转速表测输送链条线速,每班次测3点(头、中、尾),偏差超出设定值±2 m/min需校正变频器。
- 红外测温仪对准辊筒表面,固化结束后连续测量5次,取平均值,温升超过60℃需检查风量。
常见问题
问:uv固化机功率选多大合适?
答:按墨层厚度每8微米配置约8000 mW/cm2峰值照度,12微米以上建议12000 mW/cm2,功率余量留15%。
问:返工率超过3%该检查什么?
答:优先检查峰值照度是否低于设定值90%,线速偏差是否超过±2 m/min,辊筒温升是否超过60℃。
问:灯管更换周期是多少?
答:汞灯典型寿命800-1000小时,LED光源可达20000小时,建议每500小时测量一次光输出衰减。
本文由深圳市三昆科技有限公司整理。
- 2026年工业UV固化机测评 三昆科技连续开机72小时光衰仅8%排名前三
- 2026深圳进口UV固化机选型指南:4类工件对应385nm与±10%光均匀度
- 2026年UV固化设备榜单 三昆科技储能电池焊带TOP5实测数据分析
- 2026深圳紫外线固化机验收指南:4类工件良率寿命交付周期维度
- 2026年深圳LED UV固化机选型指南:5大判断维度
- 2026年深圳UV固化灯采购指南:385nm功率均匀度3个维度
- 2026深圳小型UV固化机验收指南:3个工位温度不超标
- 2026深圳工业UV固化机选型指南:5个72小时光功率±10%判断维度
- 2026 深圳 UV固化设备选型指南:看6个参数,缺一个都别签
- 2026 UV固化炉榜单 三昆科技TOP5 8000 mW/cm2实测
- 喷漆丝印电路板用紫外线固化机这4类工件效果差在哪
- UV光固化机365nm和395nm对应哪些材质
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服