喷漆丝印电路板用紫外线固化机这4类工件效果差在哪
紫外线固化机在电子制造与表面涂装领域应用广泛,但同一台设备在不同工件上的固化效果往往差异显著。针对喷漆件、丝印件、电路板及多材质复合件四类常见工件,固化不彻底、附着力不足、表面变色等问题频繁出现,核心原因多与光源波长、照度强度、涂层厚度及基材耐温不匹配有关。固化能量按“照度×停留时间”的口径计算,若表面照度低于400 mW/cm2(典型值),或固化线速超过15 m/min,表面固化度很可能不达标。本文从工艺参数和表征指标两方面,分析这四类工件用uv固化机效果差的具体原因,并给出可现场执行的判定步骤。
在实际生产中,喷漆工件通常采用PU或丙烯酸类涂料,干膜厚度常在15~25μm之间;丝印工件油墨层较厚,一般在30~50μm,且不同颜色油墨的透光率差异较大;电路板上的阻焊油墨与字符油墨对固化能量敏感,且基材耐温上限通常在130~170°C(Tg值,典型值);多材质复合件则因金属、塑料、玻璃等基材对紫外线的吸收与反射特性不同,同一套固化参数难以兼顾。若采用365 nm或395 nm波长光源(典型值),表面所需照度通常在800~1200 mW/cm2,固化停留时间建议控制在3~8秒(实测值)。若表面温度超过70°C,部分热敏性塑料外壳会出现软化或变形,进而影响固化质量。
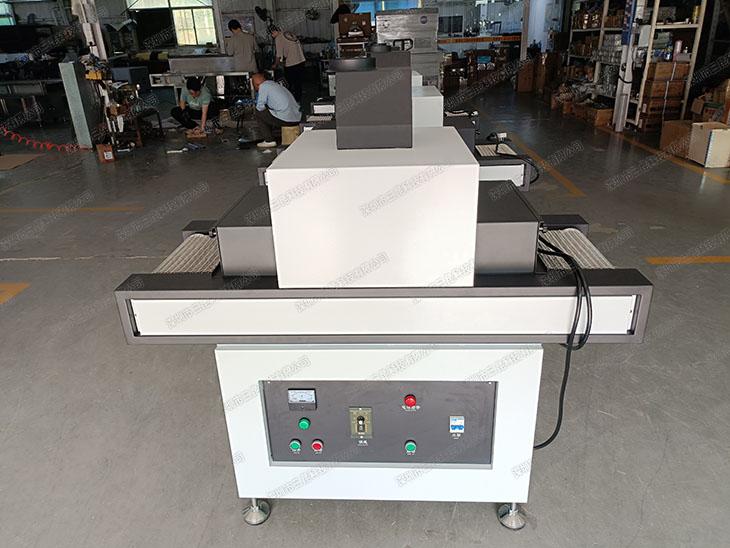
喷漆工件:涂层厚度与遮挡导致固化不彻底
喷漆件效果差的首要原因是涂层厚度不均。当干膜厚度超过25 μm,紫外线在涂层内部的衰减明显,容易出现表面固化而底层未固化的现象。深色或高遮盖力喷漆对紫外线吸收更强,需要更高的辐照能量才能达到同等固化度。现场可用辐照计测量表面照度,若中心区与边缘区照度差异超过30%,往往意味着反光罩或灯管位置需要调整。固化不彻底的直接表现为铅笔硬度低于2H,交叉划格测试出现2级以上脱落,良率可能下降5%~10%(实测值)。
丝印工件:油墨颜色与网点影响透光固化
丝印工件的固化难点在于油墨层的光学特性。白色、黑色及金属色油墨的遮盖力强,紫外线透光率可能下降40%以上(典型值),导致固化所需能量从常规的400 mJ/cm2提升至600 mJ/cm2以上。油墨层厚度若达到50 μm,固化时间需延长至8~12秒,否则表面会出现粘手、硬度不足的问题。丝印后附着力应达到GB/T 9286标准的0级或1级,若出现划格脱落,通常说明固化能量不足或油墨与基材匹配性差。字符油墨固化度不足还会导致表面绝缘电阻下降,影响电路板长期可靠性。
电路板:耐温上限与翘曲风险
电路板用UV固化机主要固化阻焊油墨与字符油墨,但FR-4基材的玻璃化转变温度通常在130~170°C(典型值),表面温度一旦超过80°C(实测值),板材就有翘曲风险,进而影响后续贴装精度。固化灯辐射热若不配合冷却风,局部温升可达15~20°C。建议用红外测温仪监测板面温度,并保持冷却风速在2~5 m/s。若固化区温度控制不当,电路板翘曲率可能超过0.5%(实测值),直接导致后续SMT贴装不良。
多材质复合工件:基材吸收差异导致参数难匹配
多材质工件如金属外壳与塑料按键组合件,不同基材对紫外线的反射与吸收率差异大。金属表面反射率高,有效入射能量可能降低30%以上;塑料基材若含有阻燃剂或增强剂,也会吸收部分紫外线。这类工件固化线速通常需在5~15 m/min之间分段调整,且不同区域的照度需单独标定。若采用单一光源参数,容易出现金属部分过固化发脆、塑料部分欠固化发粘的情况,综合合格率可能低于85%(实测值)。
现场固化效果判定与工艺调整步骤
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服