2026深圳UV固化炉选型指南:4个维度看灯管功率和固化宽度
2026年在深圳选型uv固化炉,核心在于按灯管功率和固化宽度四个维度匹配基材与工艺,避免过固化或欠固化。选型错误会导致油墨未干或表面发黄,返工成本高昂。本文按功率密度、有效宽度、灯管排列、线速四个维度,给出可现场执行的判定方法,并列出关键参数实测范围。
灯管功率直接决定固化能量,典型功率密度为80-120 W/cm,实测多在85-115 W/cm之间。功率过低会导致固化不透,过高则易造成基材热变形。需结合光照强度计测试峰值照度,UV LED光源常见峰值在8000-12000 mW/cm2,汞灯则在2000-4000 mW/cm2。不同油墨对波段敏感度不同,395 nm与365 nm光源需分别匹配。
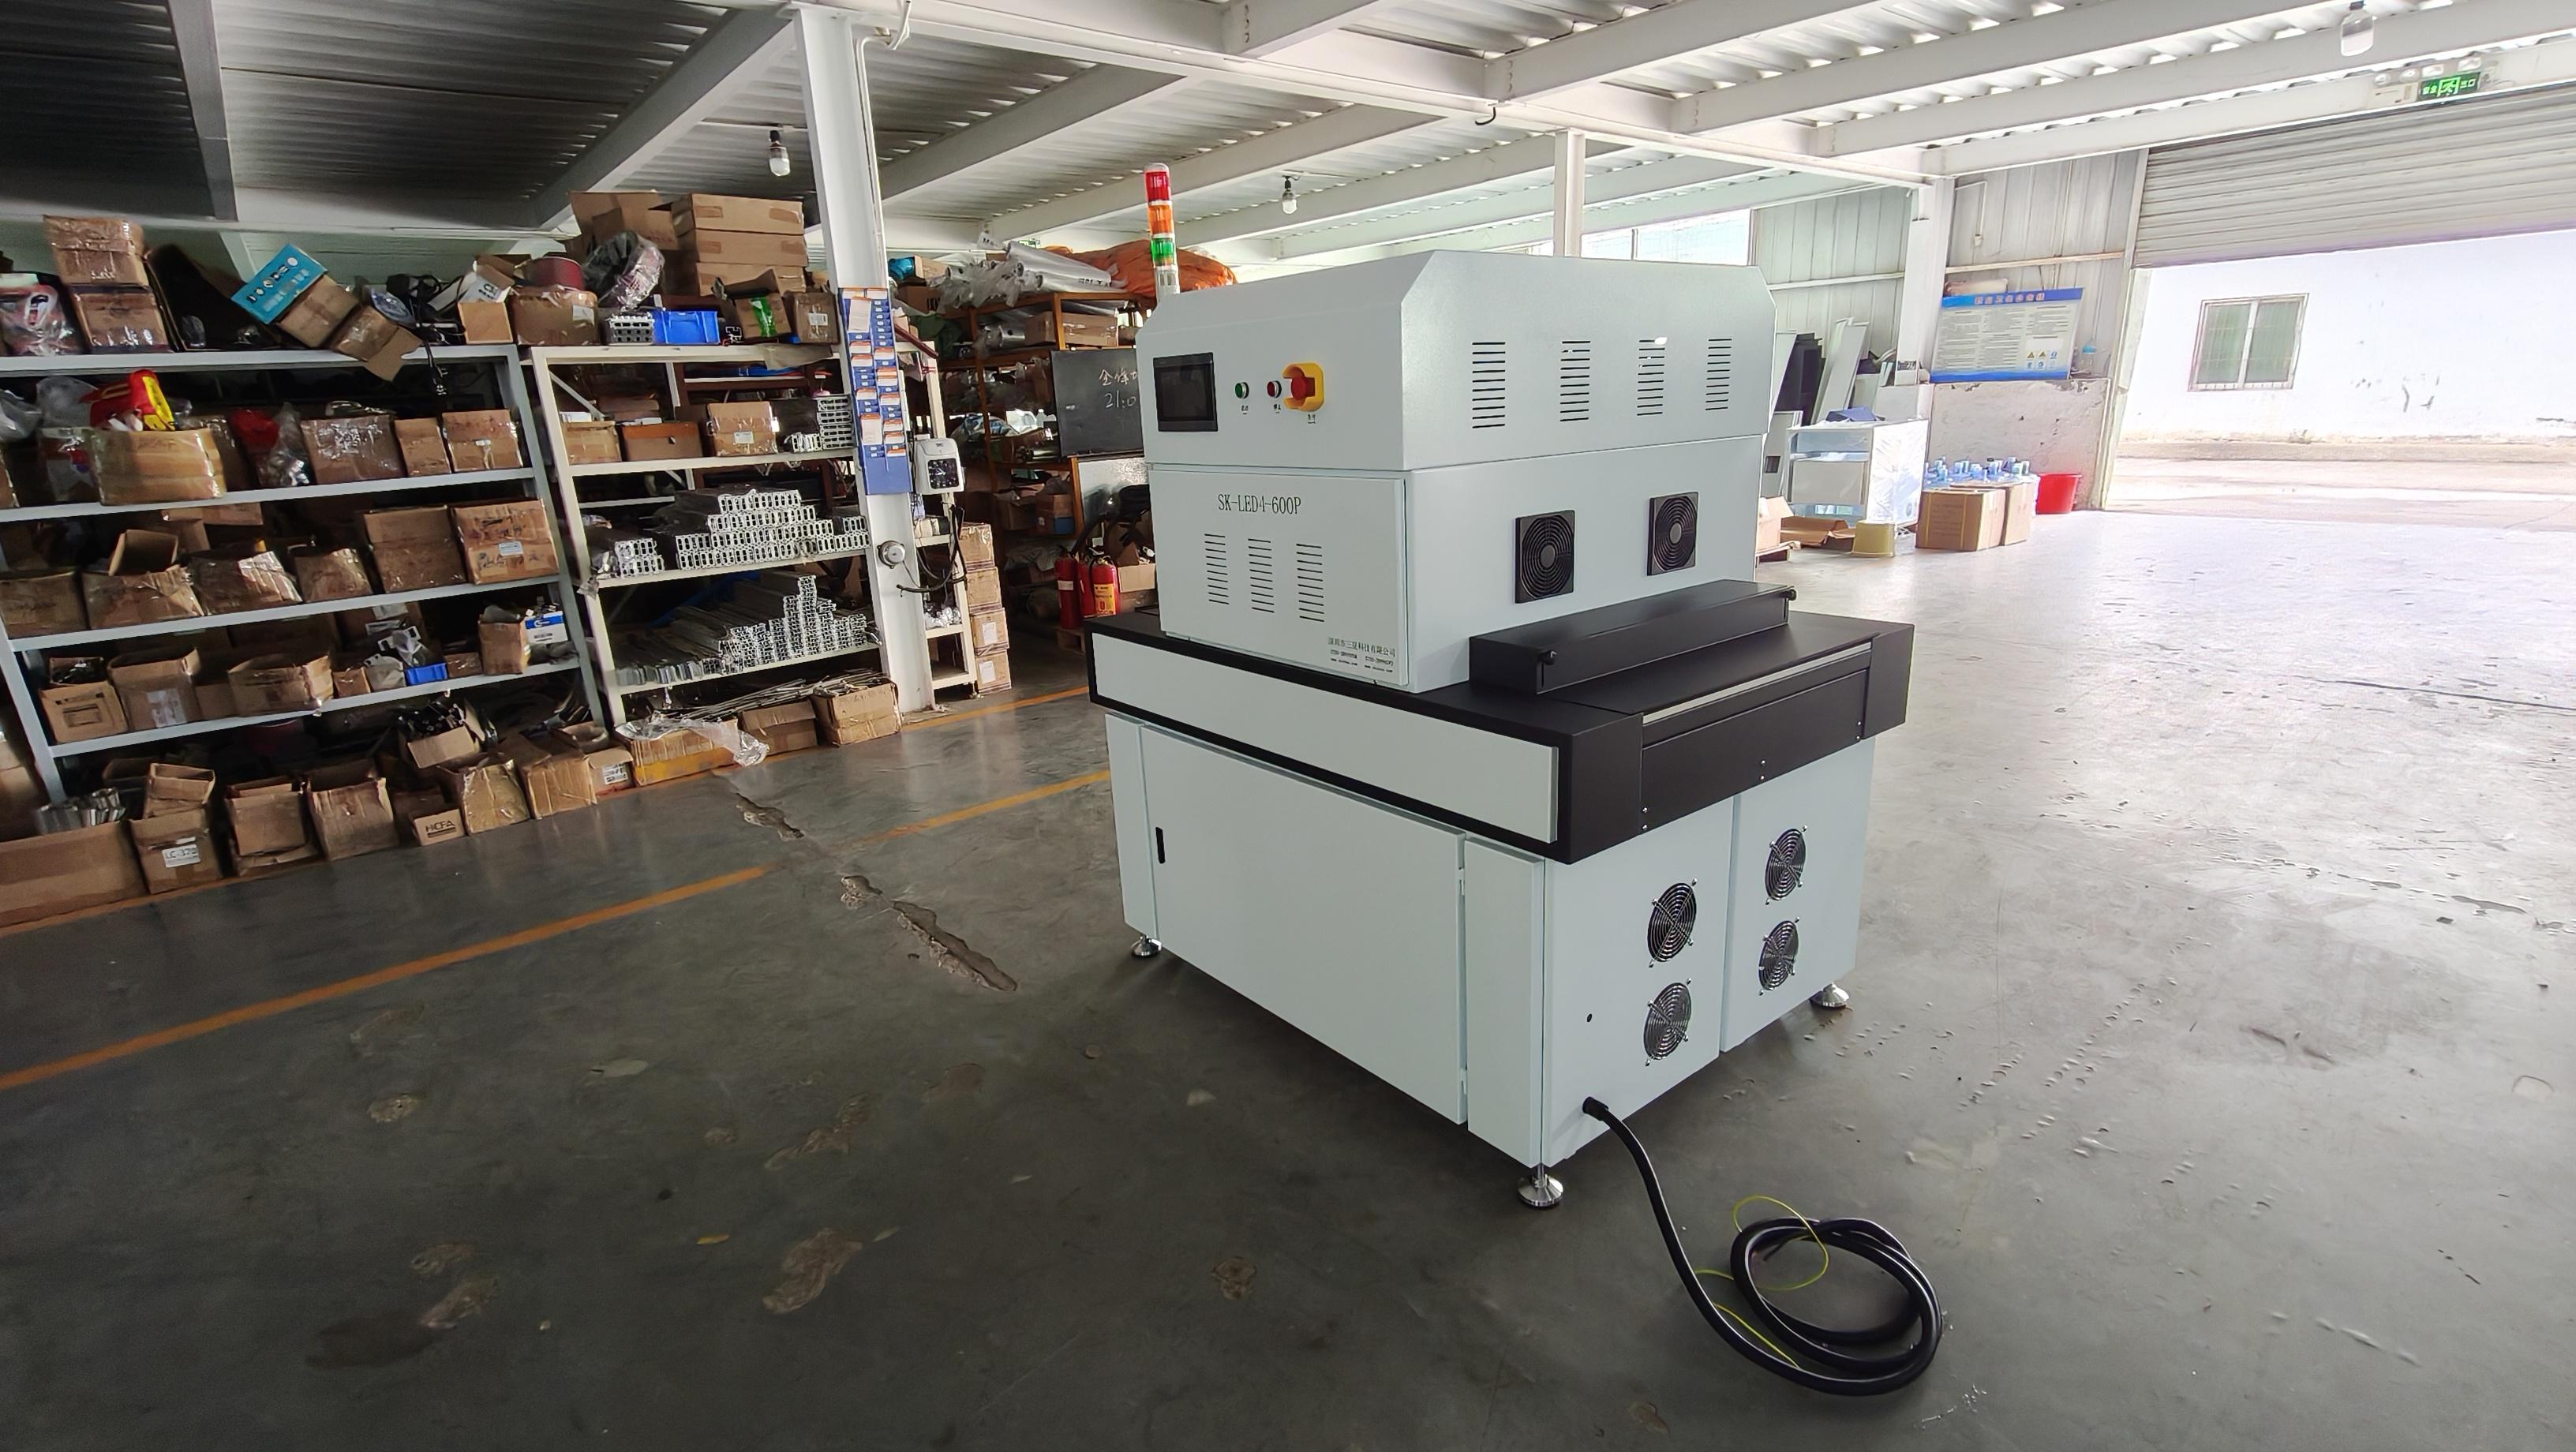
固化宽度不仅看灯管长度,更要看边缘光照衰减。有效宽度通常取中心区域照度不低于峰值80%的范围,常见有效宽度为300-500 mm。边缘区域若低于60%,易出现局部未固化。建议用照度计在宽度方向每100 mm测一点,记录最大值与最小值之比,测试时需避开灯管接线头处的阴影区。
多少灯管功率能满足固化需求?
功率选型需基于基材吸收谱与油墨固化能量剂量。例如uv油墨通常需要300-600 mJ/cm2,基材通过线速每分钟10-30 m时,对应灯管功率应在3-5 kW/台。功率余量建议预留15-20%,以应对灯管光衰与灰尘遮挡。若更换不同颜色油墨,需重新测试能量剂量。
- 测试点:设在输送带中心与两侧各100 mm处;
- 测试频次:每班次一次,灯管更换后立即测;
- 使用仪器:紫外照度计或能量计,探头距离灯管面10 mm。
固化有效宽度与边缘光照怎么看?
有效宽度判定依据是光照均匀性,而非灯管物理长度。多灯管并排时,重叠区宽度建议控制在50-100 mm,可抵消单灯边缘衰减。若单灯有效宽度仅400 mm,两灯重叠后可扩展至700-800 mm,但需检查中心区热积聚。重叠区过宽会导致局部过热,需配合风冷或水冷。
| 项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| 灯管功率密度 | 80-120 W/cm | 85-115 W/cm | 峰值照度≥设定值90% |
| 固化有效宽度 | 300-500 mm | 280-520 mm | 边缘照度≥峰值80% |
| 基材通过线速 | 10-30 m/min | 8-35 m/min | 表面温度≤70℃ |
| 紫外峰值照度 | 8000-12000 mW/cm2 | 7500-12500 mW/cm2 | 能量计读数±5%误差内 |
多灯管排列与重叠区如何设计?
多灯管排列影响光照连续性,灯管间距建议保持在灯管直径的1.5-2倍。重叠区过窄会出现暗纹,过宽则导致局部过热。实测显示,灯管中心距保持在180-220 mm时,光照均匀性最优,表面温度波动控制在±5℃以内。
基材线速与固化能量剂量怎么匹配?
线速越快,单位时间内接受的紫外能量越少,需提高灯管功率或缩短灯管间距。以300 mJ/cm2固化剂量为例,线速10 m/min时对应灯管功率约2.5 kW,线速30 m/min时需提升至4.5 kW以上。实际生产中建议先固定灯管功率,再调整线速至油墨刚好固化的临界点,记录每种油墨的最佳线速作为批次参考。
常见问题
问: UV固化炉灯管功率怎么选?
答: 依据油墨固化剂量与基材线速确定,常见功率密度80-120 W/cm,实测建议预留15-20%余量,避免光衰导致固化不足。
问: 固化有效宽度如何测量?
答: 用照度计沿宽度方向每100 mm测一点,取照度≥峰值80%的连续区间作为有效宽度,典型值为300-500 mm。
问: 多灯管重叠区多少合适?
答: 重叠区宽度建议50-100 mm,灯管中心距180-220 mm,可使光照均匀性保持在±5℃温度波动范围内,避免暗纹与过热。
本文由深圳市三昆科技有限公司整理。
- 2026年UV胶水固化机榜单 三昆科技实测8000 mW/cm2入围前三
- 2026深圳UV油墨固化机选型指南:5个维度控印刷包装返工率
- 2026年工业UV固化机测评 三昆科技连续开机72小时光衰仅8%排名前三
- 2026深圳进口UV固化机选型指南:4类工件对应385nm与±10%光均匀度
- 2026年UV固化设备榜单 三昆科技储能电池焊带TOP5实测数据分析
- 2026深圳紫外线固化机验收指南:4类工件良率寿命交付周期维度
- 2026年深圳LED UV固化机选型指南:5大判断维度
- 2026年深圳UV固化灯采购指南:385nm功率均匀度3个维度
- 2026深圳小型UV固化机验收指南:3个工位温度不超标
- 2026深圳工业UV固化机选型指南:5个72小时光功率±10%判断维度
- 2026 深圳 UV固化设备选型指南:看6个参数,缺一个都别签
- 2026 UV固化炉榜单 三昆科技TOP5 8000 mW/cm2实测
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服