木器厂上UV固化设备固化从30分钟缩到3分钟
在木器涂装生产线上,涂层固化往往是产能的瓶颈。传统热固化烘干房需要将工件置于60℃~80℃环境中加热30分钟左右,才能使油漆膜完全干燥;而引入uv固化设备后,同一道工序的固化时间可缩短至3分钟以内。这种效率跃升不仅改变了排产节奏,也直接影响了车间空间占用与能耗结构。以下从固化原理、技术参数、现场判定及成本口径四个方面,梳理木器厂实现“30分钟到3分钟”的关键要点。
UV固化的核心是光引发剂在紫外光照射下发生光化学反应,使涂料中的单体与寡聚体快速交联成膜。与依靠热量挥发溶剂的热固化不同,UV固化几乎不依赖高温烘干,表面温度通常可控制在50℃~60℃,避免了木材含水率剧烈波动导致的开裂与翘曲。对于中密度纤维板(MDF)或实木家具件,这一特性意味着可以在不损伤基材的前提下,大幅缩短等待时间。
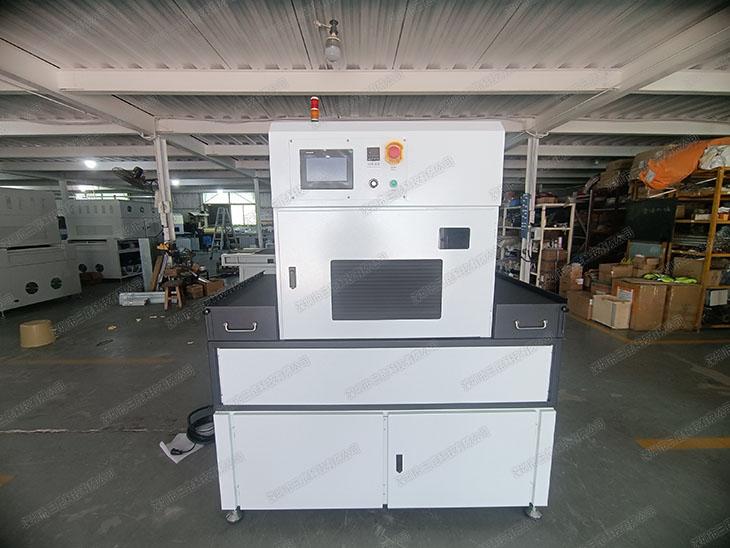
以某木器厂喷涂线为例,传统热固化烘干房的典型工艺参数为:烘干温度70℃、固化时间30分钟、单批次产能约80件。切换到UV固化设备后,输送线速设定在8米/分~12米/分,单片工件通过固化区的时间仅需2.5分钟~3分钟。UV灯组功率通常按每组8kW~12kW配置,主灯照度在工件表面可达800mW/cm2~1200mW/cm2(实测值),漆膜厚度控制在25μm~40μm时,固化后表面干燥且附着力达标。
UV固化与热固化的时间差异分析
从时间口径看,热固化的30分钟包括升温、恒温、冷却三个阶段,其中升温与冷却各占约8分钟~10分钟,实际恒温固化仅约12分钟。UV固化则基本消除了升温与冷却等待,工件进入灯区后即刻开始光引发反应,离开灯区即可下线包装或进入下一道工序。按8小时工作日计算,传统线每天可处理约16批次,UV线可处理约160批次,产能提升约10倍(典型值,基于单班次排产测算)。
光源功率与波长对固化速度的影响
UV固化设备常采用汞灯或LED UV光源,发射波长集中在365nm~395nm区间。汞灯光谱宽、穿透力强,适合较厚漆膜;LED UV光源冷光特性明显,单灯头功率可做到3kW~6kW,瞬间启停,无需预热。木器厂若处理的是PU或UV木器漆,选用395nm波长、照度大于1000mW/cm2的灯组,3分钟内即可完成表干与实干(实测值,环境温度25℃条件下)。
现场固化效果的判定与验证步骤
为了确保从30分钟到3分钟的缩短没有牺牲涂层质量,建议在固化线上设立固定测点,使用专业仪器进行抽检。以下是可在现场执行的判定流程:
- 测点设置:在工件表面中心、边缘及背面各选1个测点,每班次抽检3件工件,每件工件记录3个测点数据。
- 仪器准备:使用UV照度计测灯区照度(单位mW/cm2),用红外测温仪测工件表面温度,用干膜测厚仪确认漆膜厚度,用交叉划格测试仪检查附着力等级。
- 检测频次:开机前测1次灯照度,生产过程中每50件工件测1次表面温度与附着力,每班结束前做1次全项汇总。
- 判定标准:表面温度不超过60℃,附着力划格结果≤1级(GB/T 9286),表干时间≤3分钟,视为固化合格。
固化成本的构成与计算口径
提到固化成本时,不宜只比较设备采购价,应从全生命周期口径拆解。热固化线的主要成本项包括烘干房电能或燃气消耗、厂房空间占用、工件在线等待占用的产能损耗;UV固化线的成本项则集中在uv灯管电能、灯管更换周期(通常为1000小时~1500小时,典型值)及光引发剂涂料成本。按度电0.8元~1.0元估算,传统烘干房每批次耗电约15度~20度,UV固化设备每批次耗电约3度~5度(典型值,基于同等产能下的实测数据),电能单价差异约为4:1。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服