工业UV固化机灯距线速功率这三个参数怎么配不返粘
在工业UV固化生产线上,返粘是油墨、胶粘剂或涂层固化后最常见的质量缺陷之一。表面看似干燥,实际内部未完全固化,一旦受压或叠放即出现粘连,直接影响后续工序与产品良率。要解决返粘问题,不能只盯着单一设备,必须将灯距、线速度、功率这三个核心参数作为一个整体来调优。三者分别决定紫外光源到达基材的距离、材料在光照区的停留时间以及输送的紫外能量强度,只有三者匹配,才能确保UV固化剂充分交联反应,彻底避免返粘。
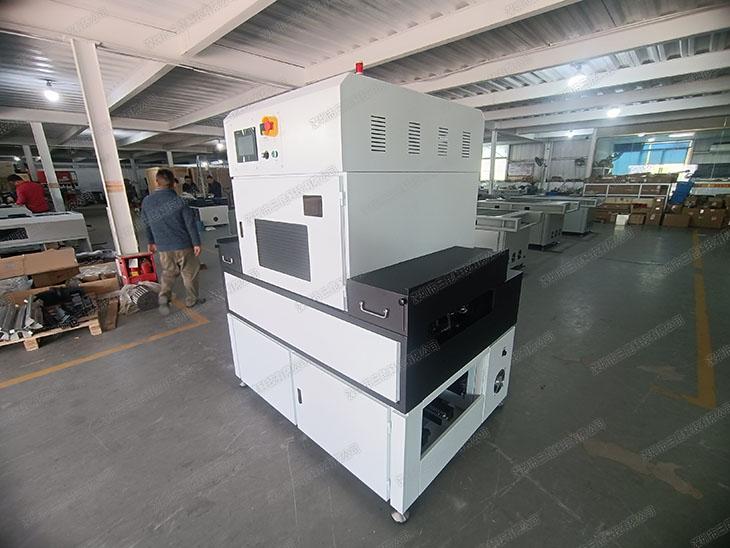
灯距,即uv灯管与被固化基材表面之间的垂直距离,是决定紫外光强度衰减的首要变量。根据光照衰减规律,光强随距离增加而快速下降,灯距过大会导致基材表面接收到的UVA/UVC能量不足,光引发剂无法产生足够自由基,固化层只固表不固里,最终形成“表干内湿”的返粘状态。相反,灯距过近虽然能量集中,但可能引起基材局部过热、变形甚至黄变,对PET、PC等热敏性材料尤为不利。在实际生产中,不同波段UV灯汞灯、LED UV灯的最佳灯距差异明显,通常需结合光照度计实测,将表面峰值光照控制在工艺窗口内。
灯距设定与固化深度的关系
灯距不仅影响表面固化,更直接决定固化深度。UV光在透明或半透明基材中存在穿透与吸收,灯距过远会削弱穿透力,导致下层固化剂得不到足够激发。对于厚浆型uv油墨或高粘度胶水,建议适当缩短灯距并配合多灯头串联,以保证光能从表面向深层均匀渗透。对于薄膜类基材,则应避免灯距过近造成的热应力积聚,可采用风冷或水冷UV固化机配合中等灯距,在保证固化度的同时控制基材温度。
线速度与曝光时间的匹配逻辑
线速度是指基材通过UV固化区域的速度,通常以米每分钟(m/min)计算。线速度越快,单位面积接受紫外照射的时间越短,紫外能量累积量(焦耳每平方厘米,J/cm2)随之下降;线速度越慢,曝光时间延长,固化能量增加。返粘问题大多发生在线速度过快的场景——设备追求产能而牺牲了固化能量,导致光引发剂反应不完全。合理的线速度设定应基于固化材料的能量需求曲线,例如普通UV油墨可能需要800~1200 mJ/cm2的总能量,而高固含UV胶可能要求超过1500 mJ/cm2。若线速度需提升,则必须同步提高灯功率或缩短灯距,以补偿能量损失。
功率功率密度与返粘的临界点
功率决定了UV灯管单位时间内输出的紫外辐射量,通常以光功率密度(W/cm2)或总电功率(kW)衡量。功率不足是造成返粘的隐形元凶:即使灯距和线速度看起来合理,若光源峰值功率低于固化材料的启动阈值,光引发剂无法被有效激活,固化层始终处于半固化状态。然而,功率也不是越高越好。过高的功率密度会导致基材表面瞬间固化形成致密皮膜,阻挡下层光子穿透,反而引发“固化层分层”或内部返粘,并可能产生臭氧和过量热量。因此,功率选择需要落在材料供应商推荐的能量窗口内,并留出10%~20%的工艺余量。
灯距、线速、功率三参数协同配置方法
在实际调机时,建议采用“先定灯距、再设功率、后匹配线速”的调优顺序。首先根据基材厚度和耐热性确定初始灯距;其次依据固化材料类型与灯管类型(汞灯或LED)设定合适的功率等级;最后以实测固化能量为依据,逐步调整线速度直到固化完全且无返粘。可参照以下检查清单进行验证:
- 使用能量计测试不同线速下的实际累积能量,确保达到材料供应商标定的最低固化能量。
- 进行交叉划格测试或指触测试,确认固化层表面和内部均无粘连感。
- 观察基材边缘是否有翘曲、黄变,若有则说明灯距过近或功率过高,需适当退离或降功。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服