验证紫外线固化机供应商重点看光源功率和照射面积
在工业表面涂覆、电子组装和印刷包装等场景中,紫外线固化机(uv固化机)的选型直接影响产品良率与产线节拍。很多采购与工程人员在验证供应商时,容易被外观、价格或承诺的“固化速度快”所带偏,却忽略了两个决定性的物理参数:光源功率与照射面积。前者决定固化能量是否足够,后者决定光斑是否均匀、是否能覆盖工件全面。只有同时看清这两项指标,才能判断设备是否匹配实际工艺,避免出现表面固化不彻底、内层未反应或产能瓶颈等问题。
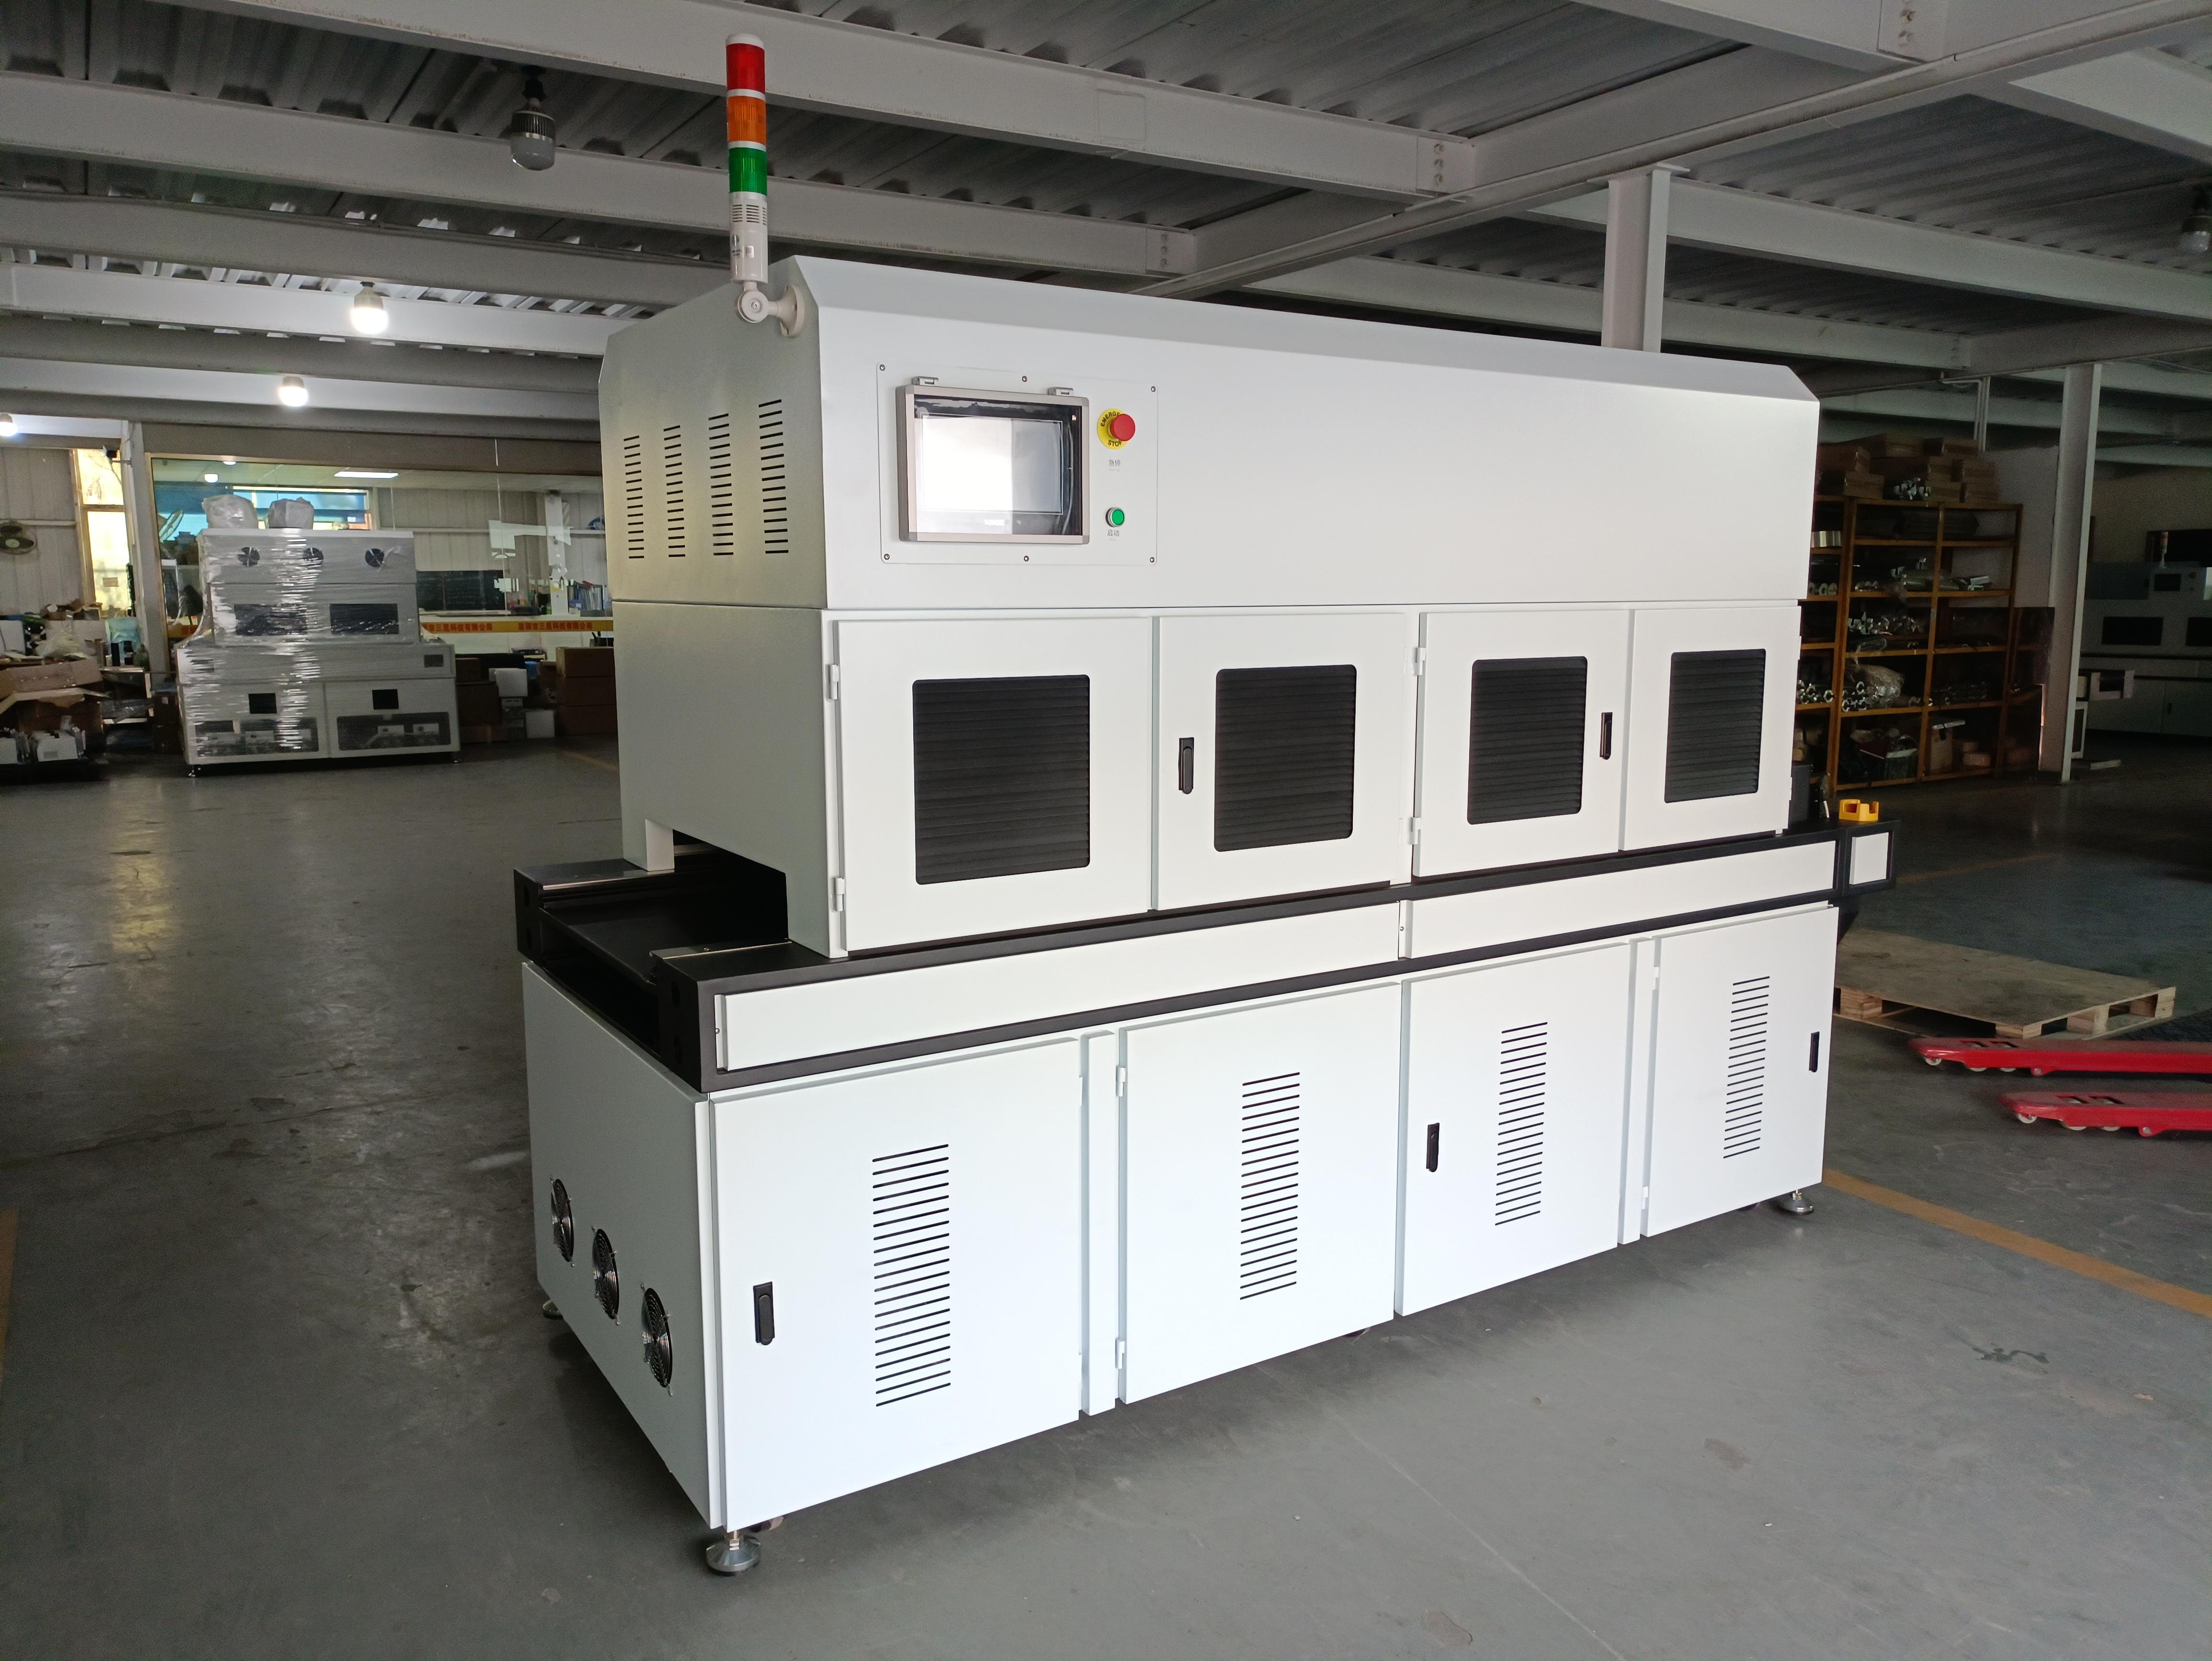
光源功率通常以“光功率密度”来衡量,单位为 mW/cm2 或 W/cm2,对应紫外线波段(常见为UVA,中心波长365 nm、395 nm或405 nm)。工业线上常用的汞灯光源,单头功率通常在3 kW到5 kW之间,光功率密度典型值可达200-600 mW/cm2;LED固化模组则多为800-1500 W,光功率密度同样能覆盖同一数量级,但光谱更窄、发热更低。光源功率不足时,即使延长曝光时间,也很难使厚层UV胶或油墨完全固化;功率过剩则可能造成基材过热、表面起皱。因此,验证供应商时应要求其提供不同工距下的实测辐照度数据,而非仅参考标称值。
照射面积则直接关联固化均匀性与产线匹配度。常见固化机的有效照射面积包括300 mm×200 mm、400 mm×300 mm、500 mm×400 mm等规格,大型平面固化设备甚至可超过1 m2。若照射面积小于工件尺寸,就需要多次移动固化头或工件,不仅降低线速(典型值为10-30 m/min),还会在拼接区产生固化不均。若面积过大而光源功率不匹配,边缘辐照度会明显下降,导致中心固化过度、边缘固化不足。理想状态是光斑中心与边缘的辐照度差值控制在±15%以内,工件表面温升不超过40-60℃。
供应商现场验证的关键步骤与仪器要求
- 选取紫外辐照计(波段需与光源匹配,如365 nm或395 nm),在光照区设置中心点、四个角点及边缘中点共5-9个测点。
- 设备安装调试时完成全量测试,日常生产每4小时抽检1次,每月对比一次光功率衰减曲线。
- 判定口径:中心点辐照度偏差不超过±10%,边缘与中心差值≤15%,固化表面温升≤40℃,单次固化时间控制在3-10秒以内。
以上步骤可由工程师在供应商现场或样品机上完成,测试结果应形成书面记录,作为验收依据。光源类型的选择同样重要:汞灯光谱宽、穿透力强,适合厚涂层固化,但寿命通常为800-1000小时,需定期更换灯管;LED光源寿命可达20000小时,开关即亮,更适合频繁启停的自动化产线。
波长匹配与材料适配性验证
不同UV固化材料对波长敏感度不同。uv油墨多对365 nm或395 nm敏感,部分UV胶水则对405 nm响应更好。验证供应商时,应送样实际使用的胶水、油墨或涂层,在供应商设备上做固化测试,检查表面干燥时间、附着力及是否有未固化残粘。若供应商无法提供对应波长的光源选型,或测试中固化时间超过10秒仍未干固,说明其光源参数与材料不匹配。
光源衰减与长期运行成本口径
光源功率会随使用时间衰减,这是验证供应商时容易被忽略的隐性成本。汞灯每使用500-800小时,辐照度可能下降10%-20%;LED光源衰减相对缓慢,但长期高温运行也会影响光输出。成本核算应落在“灯管/模组更换频次、单次更换费用、停机维护人工、设备功耗”这几项上,按实际运行小时数折算,而不能只看初始采购报价。供应商若能提供光源寿命曲线和衰减补偿方案,说明其对设备长期运行有更充分的考量。
综上所述,验证紫外线固化机供应商,不能只听口头承诺,而应以光源功率和照射面积为核心,结合波长匹配、光斑均匀性、光源寿命及现场测试数据综合判断。以SunKun等在紫外固化领域积累较久的供应商为例,其设备通常会在产品说明书中明确标注光功率密度、有效照射面积及建议线速,为采购方提供可核验的技术基础。只有把这些参数落到具体数值和测试步骤中,才能选到真正适合自家产线的固化设备。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服