LED UV固化机功率占比与线速怎么匹配避免返粘
LED uv固化机在喷墨打印、丝网印刷、木器涂覆及电子模组封装等领域应用广泛,但返粘现象——表面看似干固,实际触摸仍有粘手感或轻微划痕——仍是困扰生产线的常见质量问题。返粘往往不是设备故障,而是光源功率占比与输送线速未匹配,导致固化能量不足或分布不均。本文从功率占比换算、线速与曝光时间的匹配公式、不同材料的固化阈值,以及现场可执行的判定步骤四个维度,说明如何通过参数匹配避免返粘。
功率占比是指LED UV光源实际输出功率与额定功率的比例,常见档位有30%、50%、70%、100%。以395nm波长的LED模组为例,额定峰值照度通常在8000~15000 mW/cm2之间(典型值),当功率占比设为50%时,实际照度约为额定值的一半。若额定峰值照度为12000 mW/cm2,占比50%即实际照度约6000 mW/cm2。这一数值直接决定单位时间内照射到基材上的光子通量,是后续计算固化能量的基础。
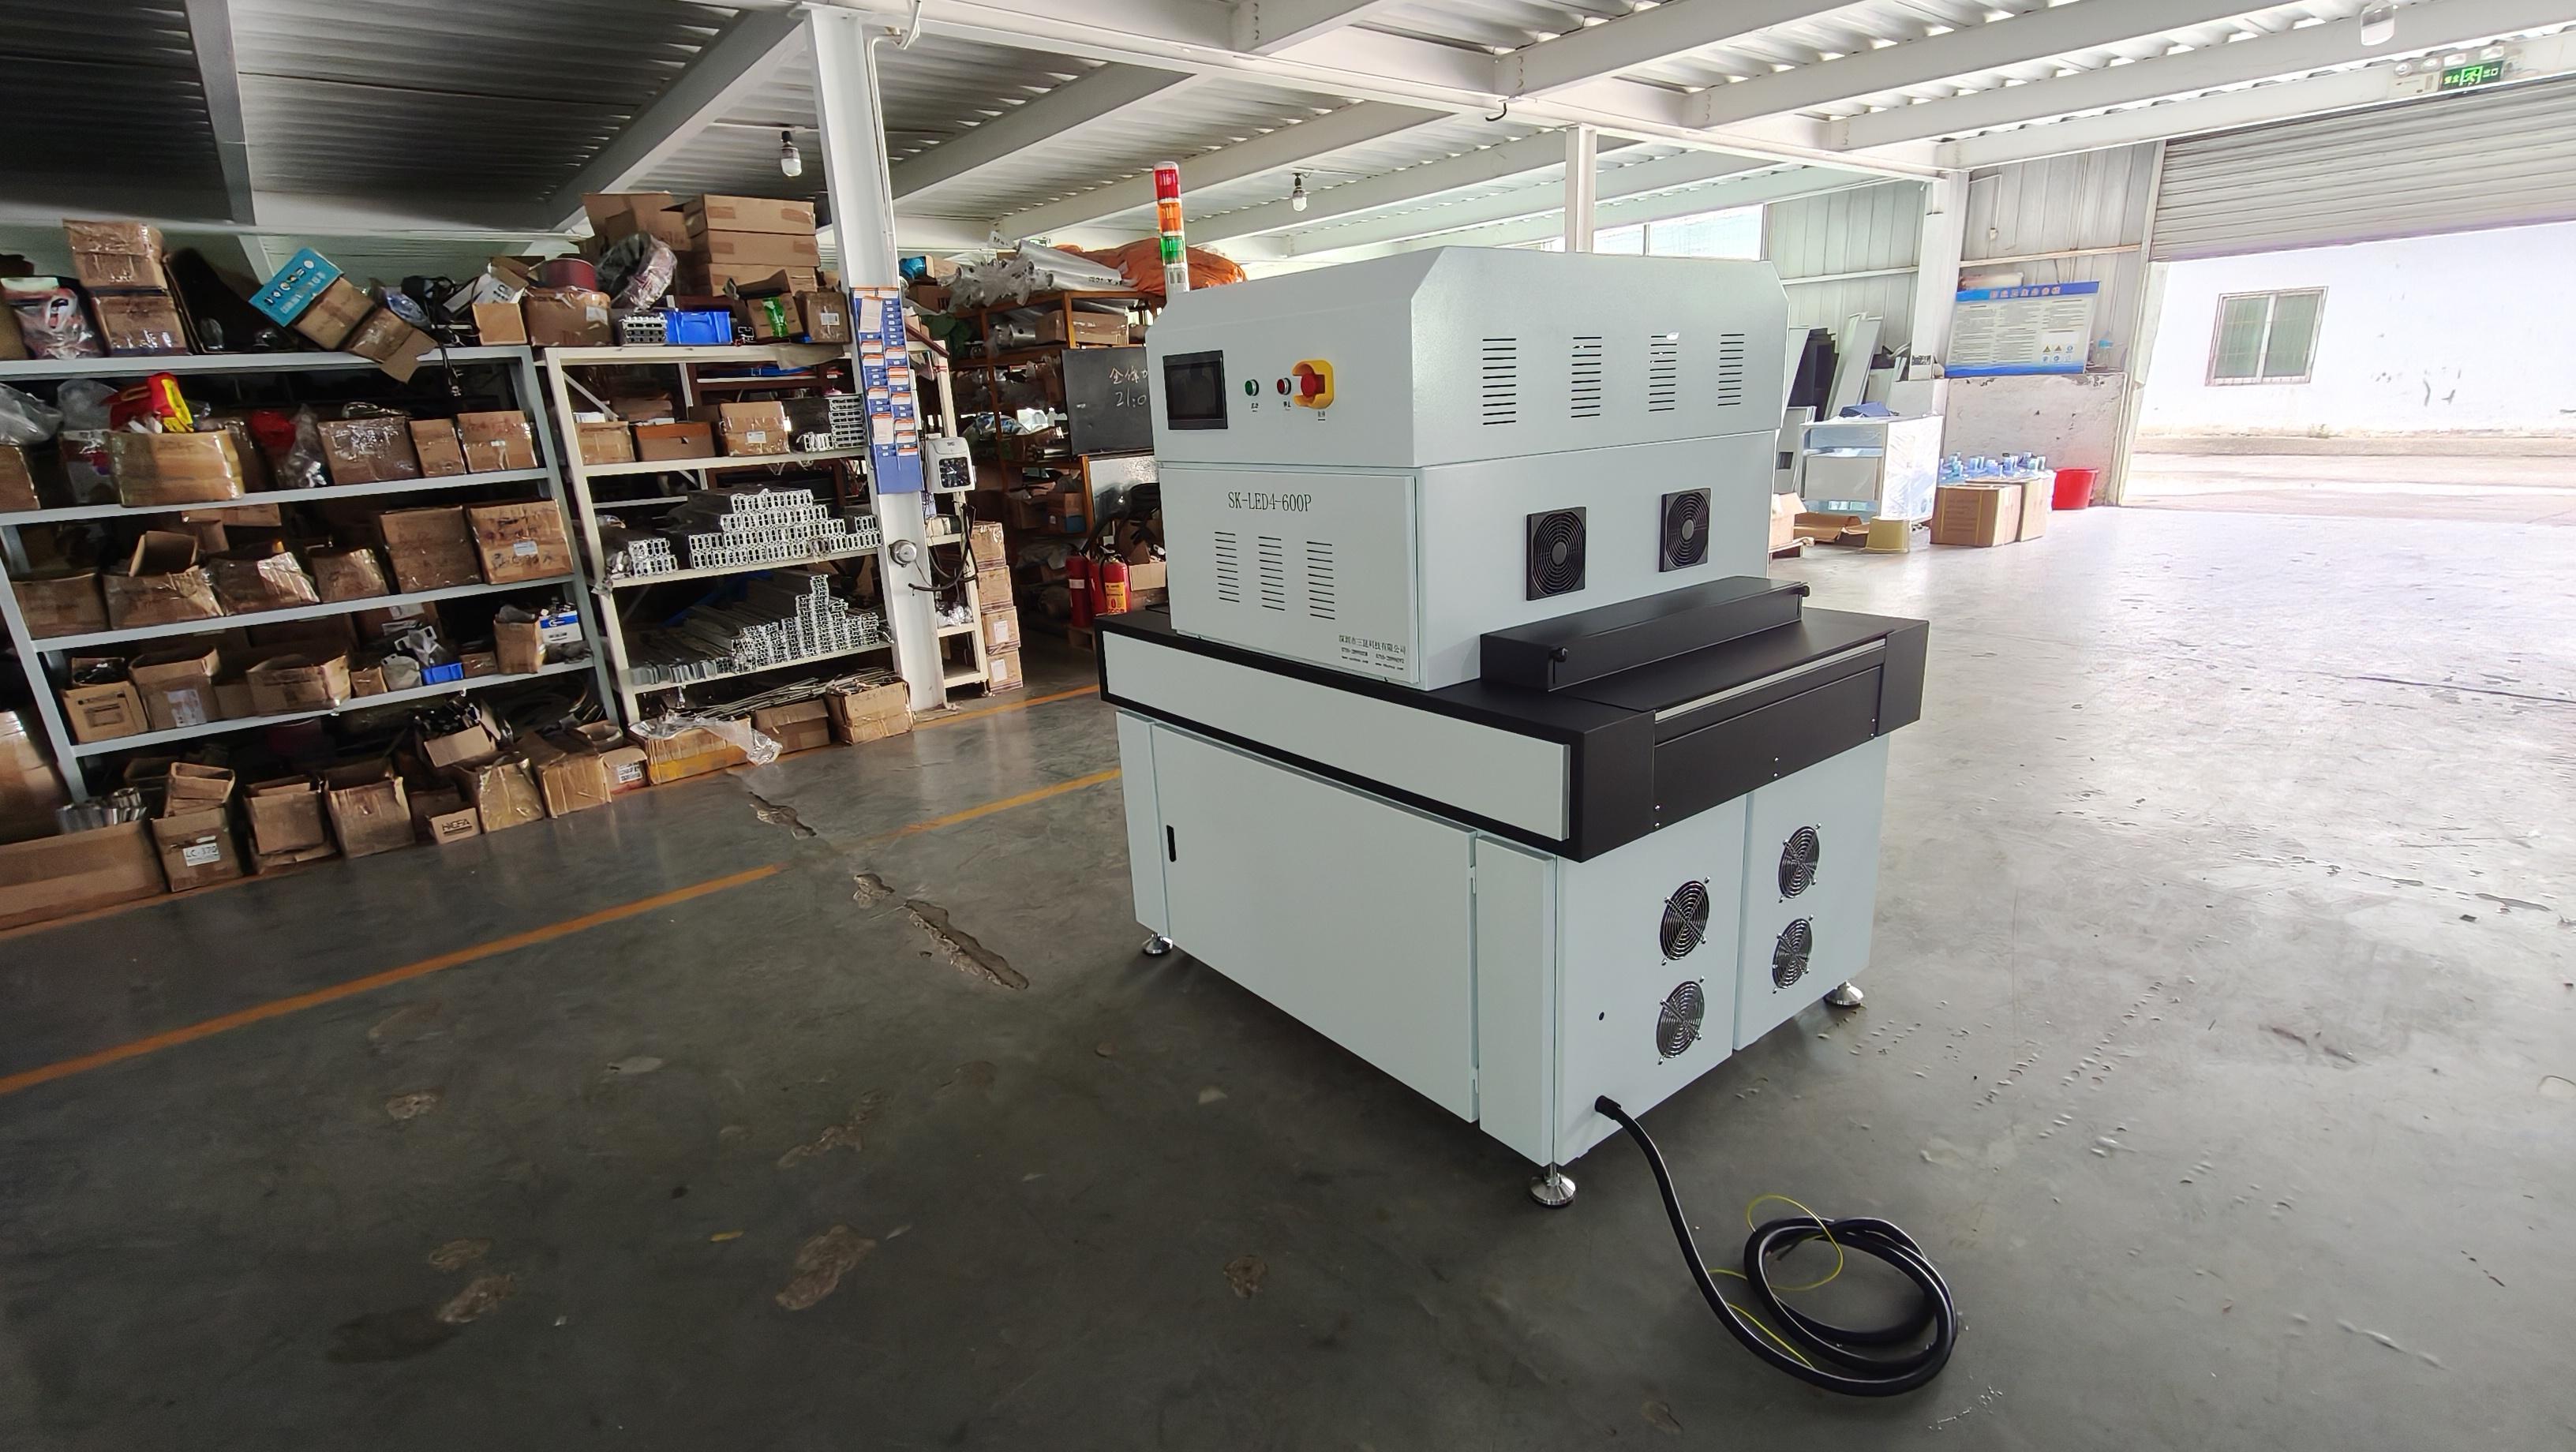
功率占比与实际照度的换算关系
在固化工艺中,不能直接使用额定功率作为设计依据,必须换算为实际照度。计算口径为:实际照度(mW/cm2)= 额定峰值照度(mW/cm2)× 功率占比(%)。例如,某固化机额定照度为10000 mW/cm2,若功率占比调至70%,则实际照度为7000 mW/cm2(典型值)。实际照度越低,要达到同等固化能量,所需的曝光时间就越长,也就是线速必须相应降低。
线速、曝光时间与累积能量的计算口径
曝光时间取决于固化区有效照射长度与输送线速。公式为:曝光时间(秒)= 固化区有效长度(mm)÷ 线速(mm/s)。以有效照射长度150mm为例,当线速为10 m/min(约167 mm/s)时,曝光时间约0.9秒;当线速提升至20 m/min时,曝光时间缩短至约0.45秒(典型值)。累积能量的计算口径为:E(mJ/cm2)= 实际照度(mW/cm2)× 曝光时间(s)。以实际照度6000 mW/cm2、曝光时间0.9秒为例,累积能量约为5400 mJ/cm2,即5.4 J/cm2(实测口径)。这个数值是判断是否发生返粘的重要参考。
不同基材与油墨的固化能量阈值
返粘的发生与基材材质、涂层厚度及油墨颜色密切相关。透明PET薄膜上的uv油墨,固化能量阈值通常在1.5~2.5 J/cm2(典型值);而白色或遮盖力强的油墨,因颜料吸收部分紫外线,所需能量往往升至6~10 J/cm2(实测值)。厚涂层(干膜厚度超过25微米)若表面温度过快超过60℃,可能出现表面假干而内层未反应,冷却后返粘(典型值)。建议将基材表面温度控制在40~55℃区间,避免热应力引发树脂迁移。
SunKun实验室的实测数据显示,某UV丝网油墨在395nm光源下,当累积能量低于3.2 J/cm2时,固化后24小时内返粘概率超过60%;当能量提升至4.8 J/cm2以上,返粘现象基本消失(实测值)。这说明单纯提高功率占比并不等于避免返粘,必须结合线速使累积能量跨越材料特有的固化阈值。
现场返粘判定与参数排查步骤
生产线上可按以下步骤进行现场判定与参数核对,确保功率占比与线速匹配合理:
- 测点设置:在固化区入口、中部、出口各设1个测点,分别测量峰值照度,确保三点照度偏差不超过±15%(典型值)。
- 仪器选用:使用与光源波长匹配的UV光辐照计(如探头覆盖365nm或395nm),配合红外测温仪监测基材表面温度。
- 测量频次:每班次开机前测试一次照度,每月对辐照计进行一次校准,长期连续生产建议每4小时巡检一次表面温度。
- 返粘验证:固化后静置15分钟,用指甲划过涂层表面,或按用标准胶带贴附后快速撕下,观察是否有胶质转移或表面粘手,判定为返粘。
- 参数记录:记录当前功率占比、线速、累积能量计算值及返粘判定结果,建立该产品的“最低安全能量”基准。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服