异形木工件上光 UV固化灯灯位怎么排布?
异形木工件(如雕花门板、线条、曲柜体、带倒棱的家具构件)表面并非平整,普通平面板材上光的UV固化灯排布方案直接套用,极易出现凹槽内未干、凸起部位过固化、涂层表面发粘等问题。异形件UV固化灯位的排布核心,是让365nm或395nm波段的紫外线以足够光强覆盖所有受光面,同时控制阴影区与过度照射区间的比例。
在排布前,需要先界定工件的几何类型。异形木工件通常可分为凹槽型、凸起型、弧面型和复合型四类。当凹槽深度超过15mm时,正面灯管到达槽底的光强会出现明显衰减,通常需要侧面补光。典型的UV固化灯管功率选在80W至120W/条,灯管中心距设置在80mm至150mm之间,灯管与工件表面的照射距离控制在100mm至200mm,固化线速度参考值为5m/min至15m/min。这些参数属于水性UV上光涂层的典型工艺值,具体数值需根据涂层厚度与固化机实际功率进行调整。
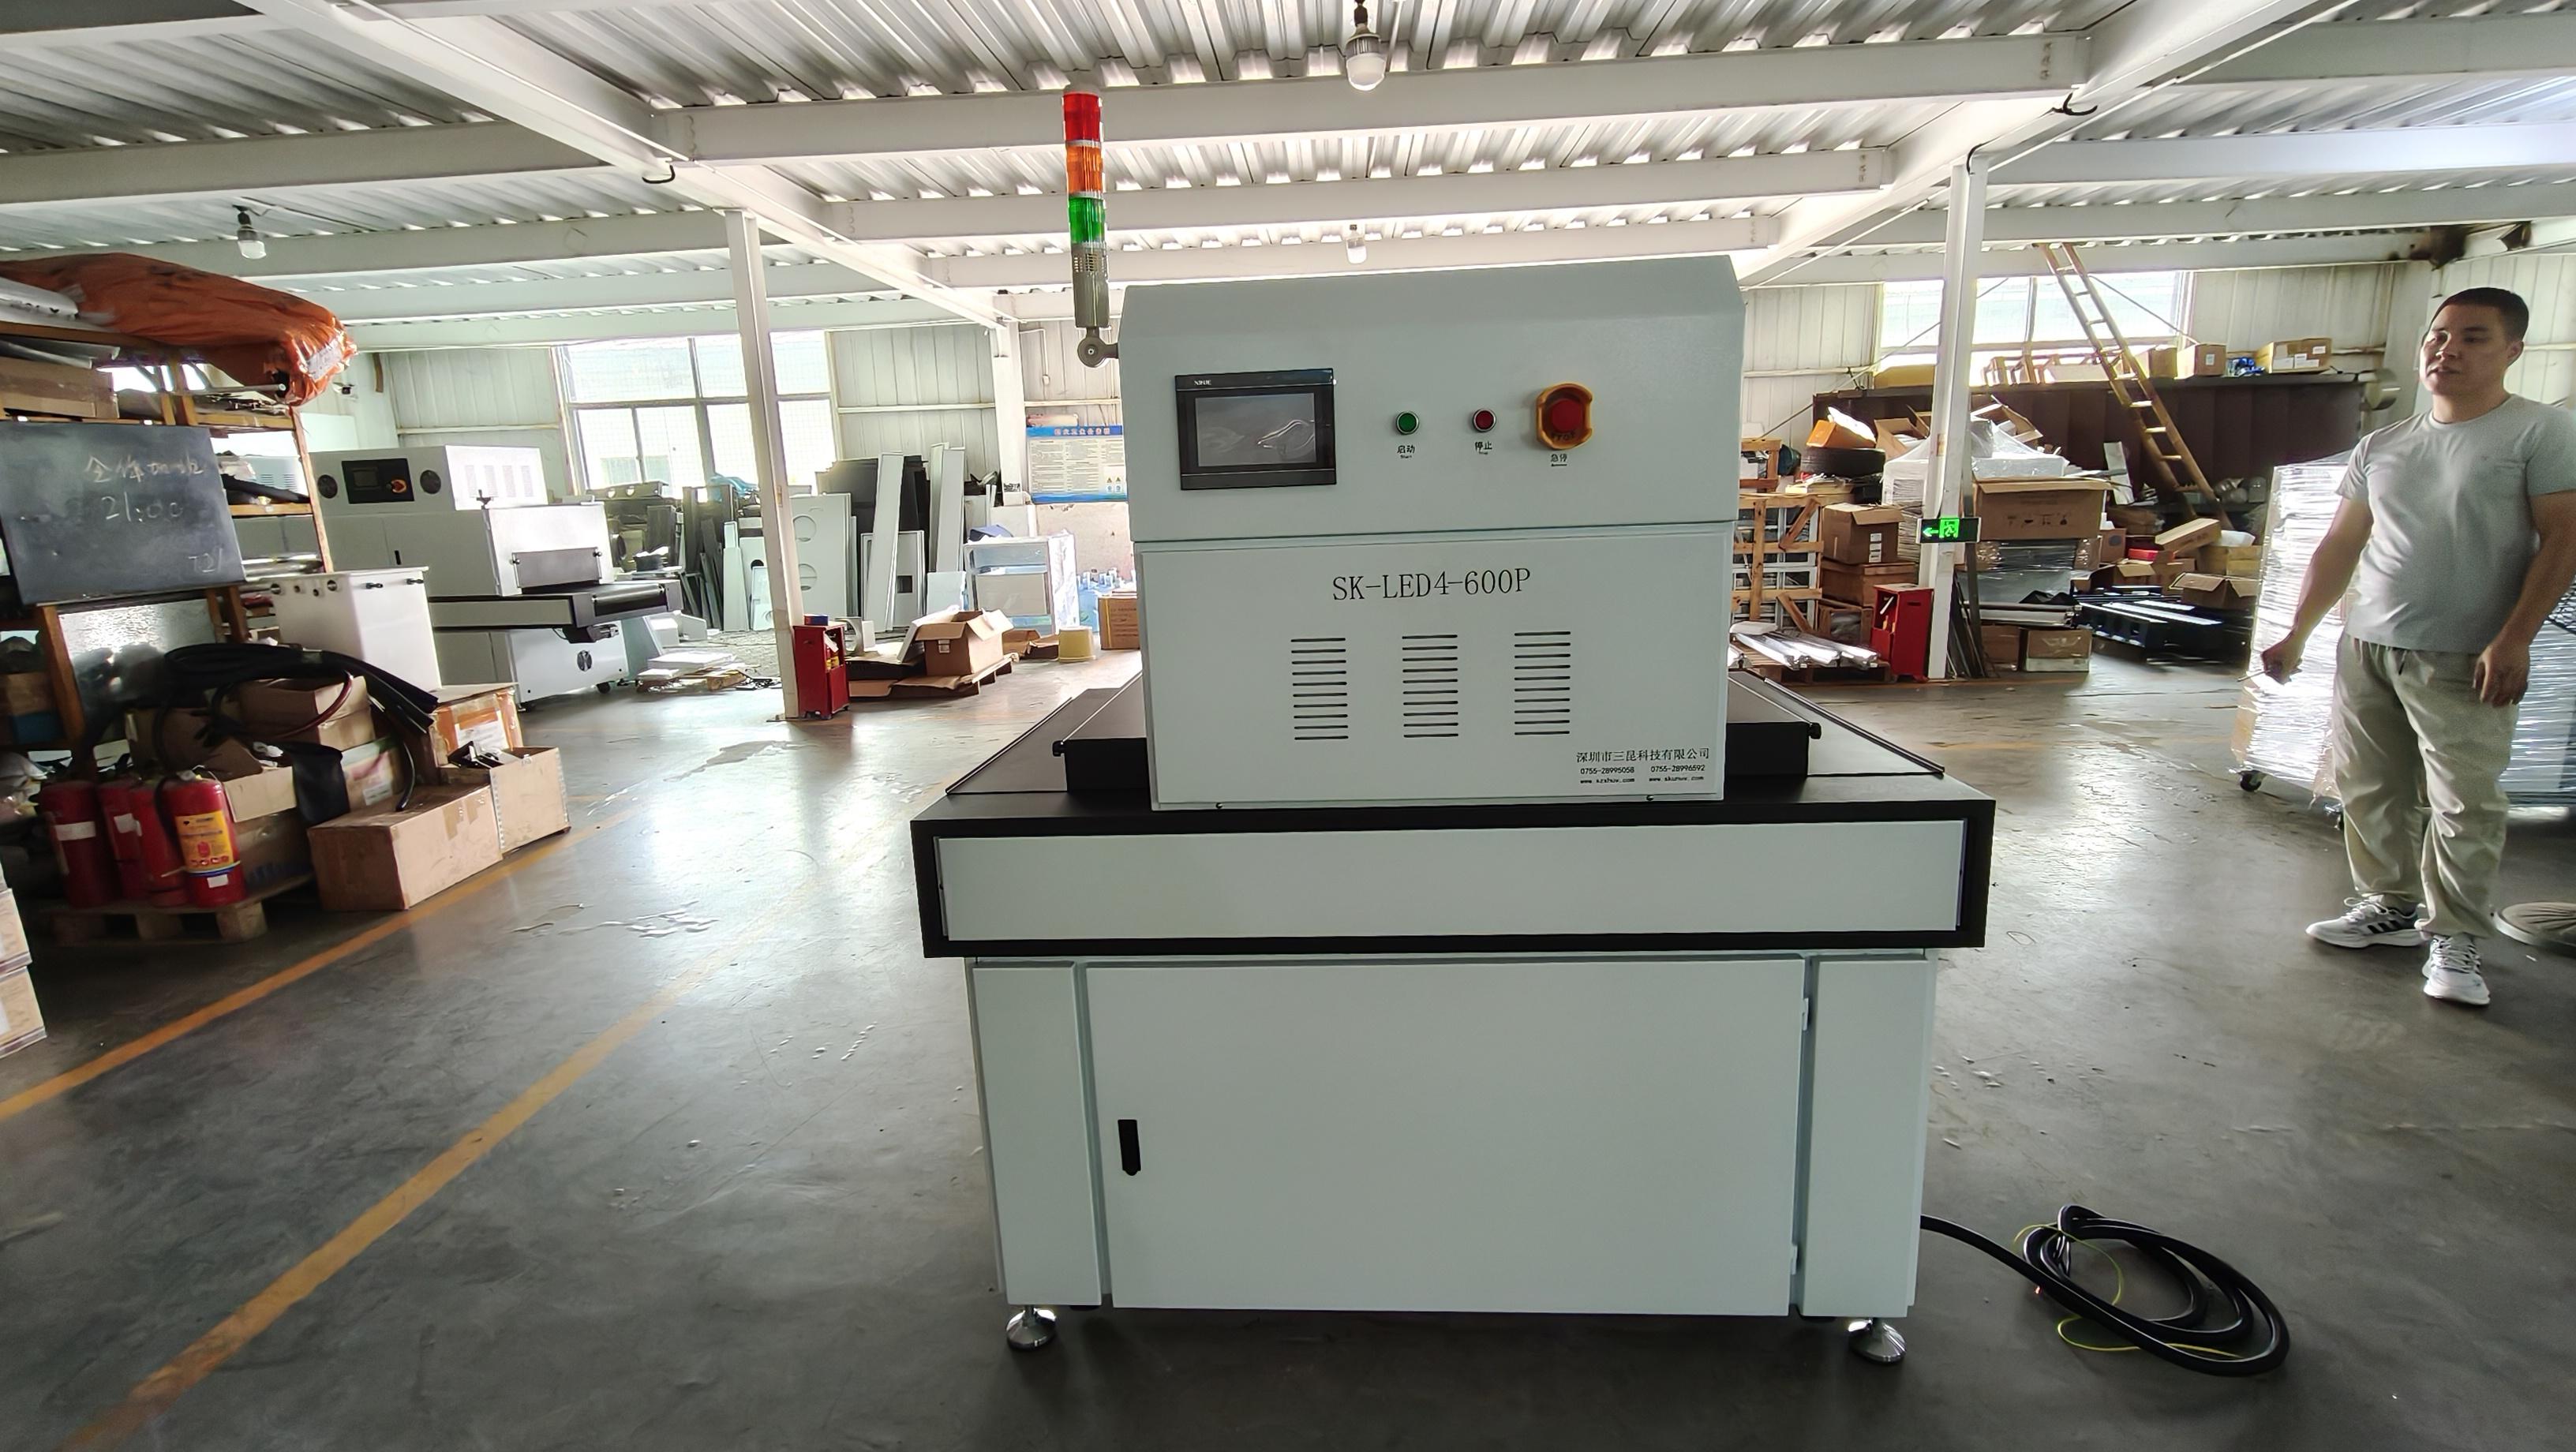
异形轮廓的灯位分区布置原则
对于凹槽型工件,建议采用“正面主光+侧面补光”的结构。正面灯管负责平面及浅槽区域固化,侧面灯管以30度至45度的夹角斜向照射深槽,确保槽壁与槽底获得足够紫外线剂量。灯管之间的光斑重叠率通常控制在20%至30%,避免出现条带状未固化区。
凹槽与倒棱区域的补光设置
深凹槽内的光强随距离增加呈近似平方反比衰减。实测中,当照射距离从100mm增加到200mm,槽底光强可下降约50%至60%。因此,深度在20mm以上的槽位,建议在槽口两侧各增设一组功率为60W至80W的侧向灯管,灯管中心距不宜超过100mm。倒棱部分因法线方向与正面灯管不垂直,需额外增加顶部倾斜灯组,使光线能直接射入倒棱缝隙。
弧形与曲面工件的环绕灯位
弧形工件(如圆柱形线条、弧形门板)不能只靠单面照射,否则背阴面无法固化。常见做法是采用上下或左右对称布置的灯管组,两组灯管的中心线与工件轴线成约45度角,光斑在工件表面形成重叠带。灯管与曲面最近点的距离建议保持在120mm至180mm,超过该距离后,365nm波段光强会快速衰减,固化时间需要延长30%以上。
灯管功率、照射距离与固化速度的匹配
灯位排布必须与固化速度匹配。以涂层干膜厚度15μm至25μm的白色UV上光油为例,线速度设为8m/min时,灯管光强建议维持在4000mW/cm2以上;若提高到12m/min,则需要将灯管功率提升约20%至30%,或缩短照射距离至100mm以内。灯管使用寿命通常为800小时至1200小时,光输出随使用时间衰减,建议每使用500小时校准一次灯位与功率。
现场光强判定与灯位微调步骤
灯位排布完成后,需通过现场测量验证固化效果,不能仅凭肉眼判断表面是否发粘。
- 步骤1:在工件平面区、凹槽最深处、凸起顶部各选1个测点,共3个代表性测点;
- 步骤2:使用波段对应的UV照度计(量程0-20000 mW/cm2,探头中心对准灯管投影点),在固化机以正常线速度运行时测量瞬时光强;
- 步骤3:每班次对每台固化机测试一次,记录各测点数值。若凹槽测点光强低于平面测点的60%,或任一测点低于涂层供应商规定的最低固化光强(通常为2500mW/cm2至3000mW/cm2),需增加侧面灯管、降低线速度或更换老化灯管。
常见排布误区与调整建议
一个常见误区是认为灯管数量越多固化效果越好。实际上,灯管过密会导致局部光强过高,使涂层表面快速固化而内层未干,形成“表干内湿”现象;另一个易被忽略的是灯管反射罩的清洁,反射罩积尘会使有效光强下降15%至25%。建议每两周清洁一次反射罩,并根据工件更换频率调整灯位高度,避免固定死一套参数适用于所有异形工件。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服