丝印夜班油墨粘手,调UV油墨固化机波长后合格九成
丝印车间进入夜班后,操作员反映刚通过UV固化机的油墨膜层轻按即粘手,叠片堆放半小时后出现明显粘连,次日质检抽检合格率仅在六成左右。维护团队将固化机主波长从395nm切换至365nm,并重新核对油墨光引发体系的吸收峰,连续三个夜班的现场抽检显示,表面干燥合格率回升至九成以上,粘手现象基本消失。
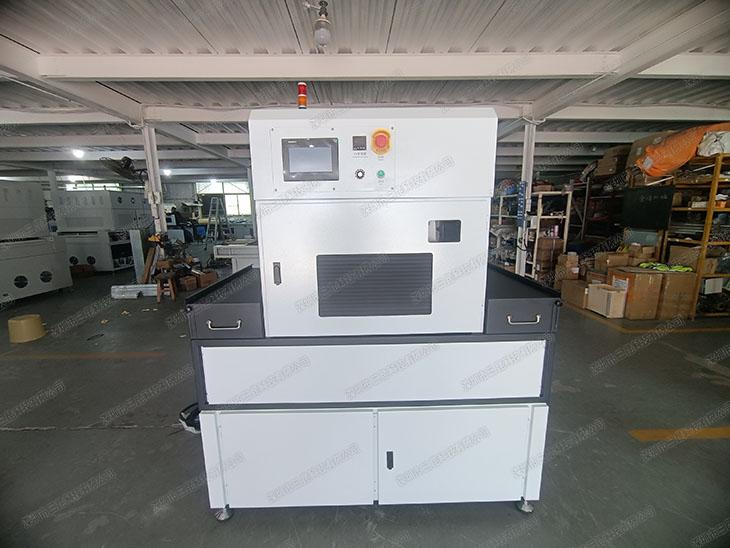
UV油墨的干燥不是单纯的“晾干”,而是光引发剂在特定波长紫外线照射下发生交联反应。不同油墨配方对光谱敏感度不同,若固化机发出的波长与油墨光引发体系的吸收峰不匹配,即使表面看起来干了,内部交联也可能不充分,导致夜班低温环境下油墨保持粘手状态。
UV油墨固化与波长匹配的基本原理
常见的UV LED固化机波长包括365nm、385nm、395nm和405nm(典型值)。丝印油墨中常用的苯二甲酰亚胺类光引发剂,对365nm波段的吸收通常更强;而部分改性丙烯酸树脂体系则在395nm~405nm区域有较好响应。若油墨膜厚控制在15μm~25μm(典型值),固化机出口照度维持在2000mW/cm2~3000mW/cm2(典型值),线速设定为15米/分钟左右(典型值),单位面积接收的固化能量通常需要达到800mJ/cm2~1200mJ/cm2(典型值)才能完成表面固化。波长偏差若超过±5nm(典型值阈值),光引发效率可能下降10%以上,直接导致固化不彻底。
夜班丝印油墨粘手的常见原因排查
夜班环境温度通常比白班低3℃~5℃(典型值),油墨流动性变差,固化反应速度也会减慢。除了波长不匹配,还需排查以下因素:固化机灯管或LED模组光衰,导致实际输出功率低于额定值;输送网带线速波动,使油墨在固化区停留时间从标准的3秒~5秒缩短至2秒以内(典型值);油墨在桶内静置过久,发生分层或沉淀,表面施印厚度不均,部分区域膜厚超过30μm(典型值),内层难以固化。
固化机波长参数调整与工艺验证
在确认油墨供应商提供的光引发体系吸收峰后,维护人员将固化机波长从395nm调整至365nm,并将输出功率从原来的60%提升至80%(操作参数),使峰值照度稳定在2500mW/cm2左右(实测值)。调整后,在出机口选取三个对角测点,使用能量计测得固化能量为950mJ/cm2~1100mJ/cm2(实测值),油墨表面温度维持在45℃~60℃(实测值)。连续监测三个夜班,每班抽检50片(操作标准),合格率从调整前的约60%提升至90%以上(实测值),粘手投诉归零。
现场油墨干燥状态判定步骤
- 在印刷品出固化机口选择左、中、右三个测点,每班使用紫外照度计测量峰值照度,记录典型值应在2000mW/cm2~3000mW/cm2之间(典型值),测量频次为每2小时一次。
- 每2小时用百格刀在油墨膜厚约20μm的区域进行附着力快速判定,每班不少于5次(操作标准),若出现掉色或起片,判定为固化不充分。
- 使用能量计固定在输送网带上,随油墨同步通过固化区,测得单位面积累积能量应维持在800mJ/cm2~1200mJ/cm2(典型值),波长偏差控制在±5nm以内(典型值)。
uv固化设备日常维护与能耗管控
固化机长期运行后,LED模组光衰和反光镜积尘会导致实际照度下降。建议每周清洁一次出光窗口,每月用照度计比对出光强度衰减情况,若照度低于初始值的80%(典型值阈值),需考虑更换模组。从成本口径看,UV固化机的电能消耗由额定功率、运行时间和占空比共同决定,按“功率×时间×电价”计算,波长切换后若能缩短固化时间或降低功率占空比,单件油墨固化的电能成本会相应下降。
综上所述,丝印夜班油墨粘手多半与UV固化机波长、油墨配方及环境温度共同作用有关。通过精确匹配波长、稳定照度输出并建立现场判定标准,可以在不更换油墨的前提下,使夜班合格率从六成左右提升至九成以上,为连续生产提供更可靠的质量保障。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服