UV胶水固化机先看工件尺寸再定功率波长
选购uv胶水固化机时,很多采购与工程人员习惯先比较总功率,却容易忽略工件尺寸对固化效果的决定性影响。功率过高、光斑过小,会导致大尺寸工件边缘欠固化;功率过小、波长错配,则可能出现胶水表面结皮而内部未固化的情况。本文从工件尺寸入手,说明如何匹配固化功率与UV波长,并给出可现场执行的判定步骤,以SunKun系列设备的现场数据为例,供技术选型参考。
工件尺寸决定照射面积与功率分布
工件的最大投影尺寸直接决定固化头的光斑规格与布局。以常见平面工件为例,若工件尺寸为100mm×100mm,固化头光斑应覆盖该区域,并在边缘预留10mm至15mm的照射重叠,避免角落处能量不足。若工件尺寸扩大到300mm×300mm,单点光源难以实现均匀覆盖,通常需要多头拼接或采用扫描式固化方式。同一总功率下,照射面积越大,单位面积的能量密度越低,这是功率选型的核心约束。
照射面积与功率密度的匹配关系
UV LED固化头的常见光斑直径有50mm、100mm、200mm等规格,对应的功率密度档位通常为100mW/cm2、200mW/cm2、400mW/cm2。实测显示,在距离光头10mm处,200mW/cm2档位可使普通丙烯酸酯UV胶在3秒至5秒内完成表面干固。若工件尺寸超过单个光斑范围,边缘区域的照度可能下降30%至50%,此时仅提升总功率而不增加光斑数量,无法解决边缘固化不均问题。
不同尺寸工件的典型功率区间
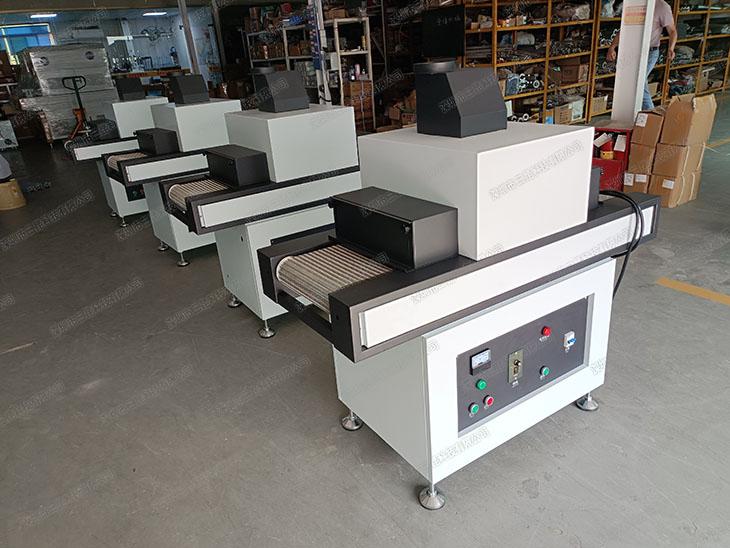
根据工件尺寸,可将固化机功率粗略分为三个区间:边长小于50mm的小工件,总功率20W至40W通常足够;边长约100mm的中型工件,建议总功率在80W至150W之间;边长超过300mm的大型工件,则需要300W及以上的功率,或采用多个固化头组合。在流水线场景下,若输送线速度设为5m/min,固化头的照射时间需与工件通过光源区的时间匹配,否则会出现固化欠量或过量固化。
波长选择与胶水吸收特性
确定功率区间后,还需根据UV胶水的光引发剂吸收谱选择合适的发光波长。市面上常见的UV LED固化波长主要有365nm、395nm、405nm三个档位。365nm波长穿透力较强,适合需要深层固化的胶水;395nm波长表面固化速度快,适合薄层密封胶;405nm波长则多用于部分可见光敏感型胶体。波长与胶水配方的匹配程度,直接影响固化深度与表面硬度。
常见UV波长与固化深度
实测数据表明,365nm波长在胶层1mm深度处的能量衰减约为20%至30%,而395nm在同深度下的衰减可能达到40%至50%。对于0.1mm至0.5mm的薄层胶水,3秒至10秒通常即可完成固化;若胶层厚度达到2mm至3mm,则可能需要30秒至60秒的连续照射,或采用分层固化工艺。以某款丙烯酸酯UV胶为例,在365nm波长下,2mm深度处的固化良率可达95%以上;切换到395nm波长,同等条件下良率可能降至80%左右。
工件材质对波长穿透的影响
工件基材的透光特性也会干扰UV能量传递。玻璃与石英对UV透过率较高,能量损失较小;而PC、ABS等工程塑料在UV波段下可能产生明显吸收,导致胶层与基材界面处固化不完全。选型时需结合基材材质,必要时通过实测确认选定波长是否能穿透基材并有效激发胶水中的光引发剂。
设备选型与现场判定步骤
在明确工件尺寸、功率区间与波长后,建议按以下步骤在现场完成设备判定,避免凭经验盲目采购。
- 步骤1:用卷尺测量工件最大投影面积,记录长×宽数值(单位mm),频次为每批次首件检测,作为光斑选型依据。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服