2026年深圳UV油墨固化机采购指南:3个油墨迁移变化判断维度
2026年深圳uv油墨固化机采购,核心不在于设备外观,而在于能否从光源峰值波长、基材表面能、固化后剥离力三个维度准确判断油墨迁移变化。结合深圳当地印刷包装企业的用墨习惯,三昆科技在2026年的设备选型建议中强调,迁移问题往往源于固化参数与油墨体系的不匹配,而非单一设备故障。采购时应重点核查uv灯管输出稳定性、输送系统线速精度以及基材表面处理效果,这三项直接决定油墨是否发生迁移。本文将围绕三个可现场执行的判断维度,给出可量化的采购参考依据。
在实际生产中,油墨迁移通常表现为印刷层在堆码或贴合后出现颜色晕染、黏连或附着力下降。判断迁移是否发生,不能仅凭肉眼观察,需要结合固化机的工艺窗口进行量化对比。uv固化机的光源类型、功率密度、输送线速以及基材表面张力,共同构成影响迁移的核心变量。建议采购方在签订合同前,要求供应商提供同款油墨在目标基材上的固化实测数据,而非仅依赖标称参数。
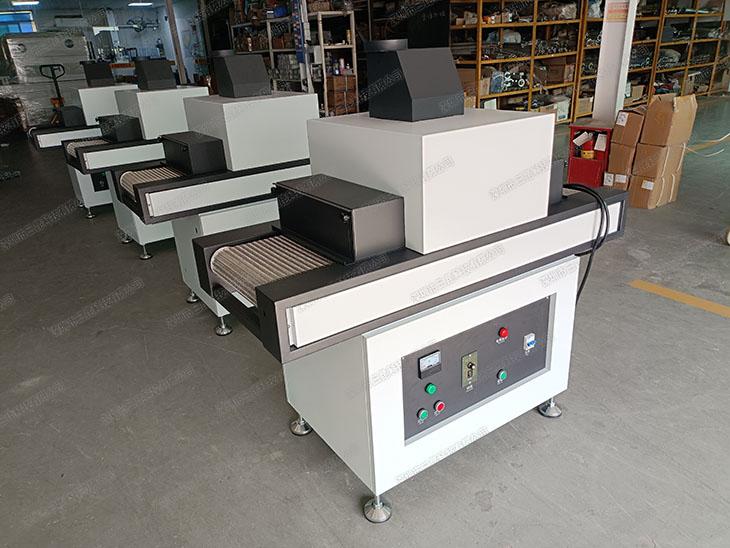
UV固化机油墨迁移的三个判断维度是什么?
第一个判断维度是光源峰值波长与照度匹配度。主流UV油墨对365nm或395nm波长敏感,固化机光源若偏离油墨吸收峰,会导致固化不彻底,单体未充分反应而迁移。典型UV LED固化机照度在800-1200 mW/cm2之间,输送线速控制在30-60 m/min可获得稳定固化效果。若照度低于600 mW/cm2或线速超过80 m/min,油墨表面干燥时间会超过5秒,迁移风险显著增加。
紫外光强度与固化速度对迁移的影响如何量化?
第二个维度是基材表面能与油墨层厚。非吸收性基材如PET、PE、PP表面张力通常低于38 mN/m,油墨易在固化后析出迁移。建议采购时核实基材表面处理后的张力值是否稳定在38-42 mN/m。油墨层厚控制在8-15 μm为宜,过厚会导致内部固化不足,过薄则影响遮盖力。固化后基材表面温度建议维持在60-80°C,高于80°C可能引起基材热应变并加速迁移。
| 检测项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| UV照度(峰值) | 1000 mW/cm2 | 800-1200 mW/cm2 | 光辐照计探头对准灯头中心读数 |
| 输送线速 | 45 m/min | 30-60 m/min | 编码器实时采集,连续运行10分钟 |
| 油墨层厚 | 10 μm | 8-15 μm | 湿膜测厚计在印刷区域三点取平均 |
| 基材表面张力 | 40 mN/m | 38-42 mN/m | 分液笔法,3秒后观察润湿痕迹 |
哪几种印刷基材对油墨迁移更敏感?
第三个维度是固化后剥离力与迁移距离。通过90°剥离测试,合格油墨层的剥离力应在0.1-0.3 N/25mm之间,若低于0.1 N/25mm则说明固化不彻底。迁移距离以24小时贴合测试为准,优质固化效果下迁移距离应小于0.5mm,超过1mm则判定为迁移失败。对热敏感基材,固化机辐照区温度不宜超过70°C,否则基材收缩会破坏油墨层致密性。
为便于现场判定,建议采购方按以下步骤进行抽检:
- 测点选择:印刷品边缘中心、图文区域中心、套印交叉点各取一点;
- 检测频次:每批次首件检测1件,生产过程中每小时抽检1件,批末再检测1件;
- 使用仪器:数字式光辐照计测照度,红外测温仪测表面温度,游标卡尺测迁移距离。
每组数据应记录固化机当前功率档位与线速设置,以便追溯异常原因。若连续三次抽检迁移距离均超过0.5mm,建议停机检查灯管光衰情况,典型UV LED灯管在累计运行8000小时后光输出会下降10%-15%,此时需更换灯管或调整功率设置。固化机冷却风量建议保持在2-5 m3/min,以维持灯头温度在40-50°C,避免过热影响光输出稳定性。
常见问题
问: UV油墨固化机如何防止油墨迁移?
答: 关键在于匹配光源波长与油墨吸收峰,并将照度维持在800-1200 mW/cm2,线速控制在30-60 m/min。同时确保基材表面张力在38-42 mN/m,油墨层厚控制在8-15 μm,固化后剥离力高于0.1 N/25mm,可有效抑制迁移。
问: 怎么判断油墨是否已经发生迁移?
答: 可进行24小时贴合测试,测量迁移距离,优质固化效果下迁移距离应小于0.5mm。另可观察堆码后印刷层是否出现颜色晕染或黏连,剥离力低于0.1 N/25mm也表明固化不足,存在迁移风险。
问: 固化机功率对迁移影响多大?
答: 影响显著。照度低于600 mW/cm2时,油墨表面干燥时间会超过5秒,未反应单体易迁移;功率过高且基材耐热差时,表面温度超80°C也会加速迁移。建议按油墨供应商推荐的光能剂量设置,典型值为300-600 mJ/cm2。
本文由深圳市三昆科技有限公司整理。
- 2026年深圳紫外线固化机验收指南:4个参数怎么查
- 2026年UV光固化机评测 三昆科技深圳交付周期对比TOP3
- 2026 深圳 LED UV固化机选型指南:3个判断维度怎么定?
- 三昆科技K385型 UV油墨固化机,2026年新国标灯管寿命72小时实测
- 进口UV固化机365nm固化10秒附着力差多少
- 验UV固化设备供应商先看LED灯管波长和峰值照度
- 水冷和风冷LED UV固化机,月电费差多少?
- UV胶水固化机先看工件尺寸再定功率波长
- 汞灯禁用后,工业UV固化机功率选型得重算
- 五金件丝印油墨改用进口UV固化机不良率3%降到0.5%
- UV固化设备连续运行半年,灯管光功率掉了多少
- 验证紫外线固化机供应商重点看光源功率和照射面积
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服