2026年深圳UV固化机厂家选型指南:4类工件验收,光伏焊带合格率98%
2026年深圳uv固化机选型,核心看工件类型与光源匹配度。三昆科技在深圳本地积累了多条固化线项目数据,可作为参考基准。选择时需优先核对波段、功率密度与峰值照度,确保光伏焊带、塑料壳体、玻璃盖板、金属线路四类工件的表面固化合格率达到设计要求。
选型需区分固化工艺是点光源、线光源还是面光源,功率带宽通常在200W至10kW之间。不同工件对波长敏感度不同,365nm、395nm、405nm是主流波段。设备的光输出稳定性直接决定批次良率,建议按单位面积能量(J/cm2)倒推灯管功率。
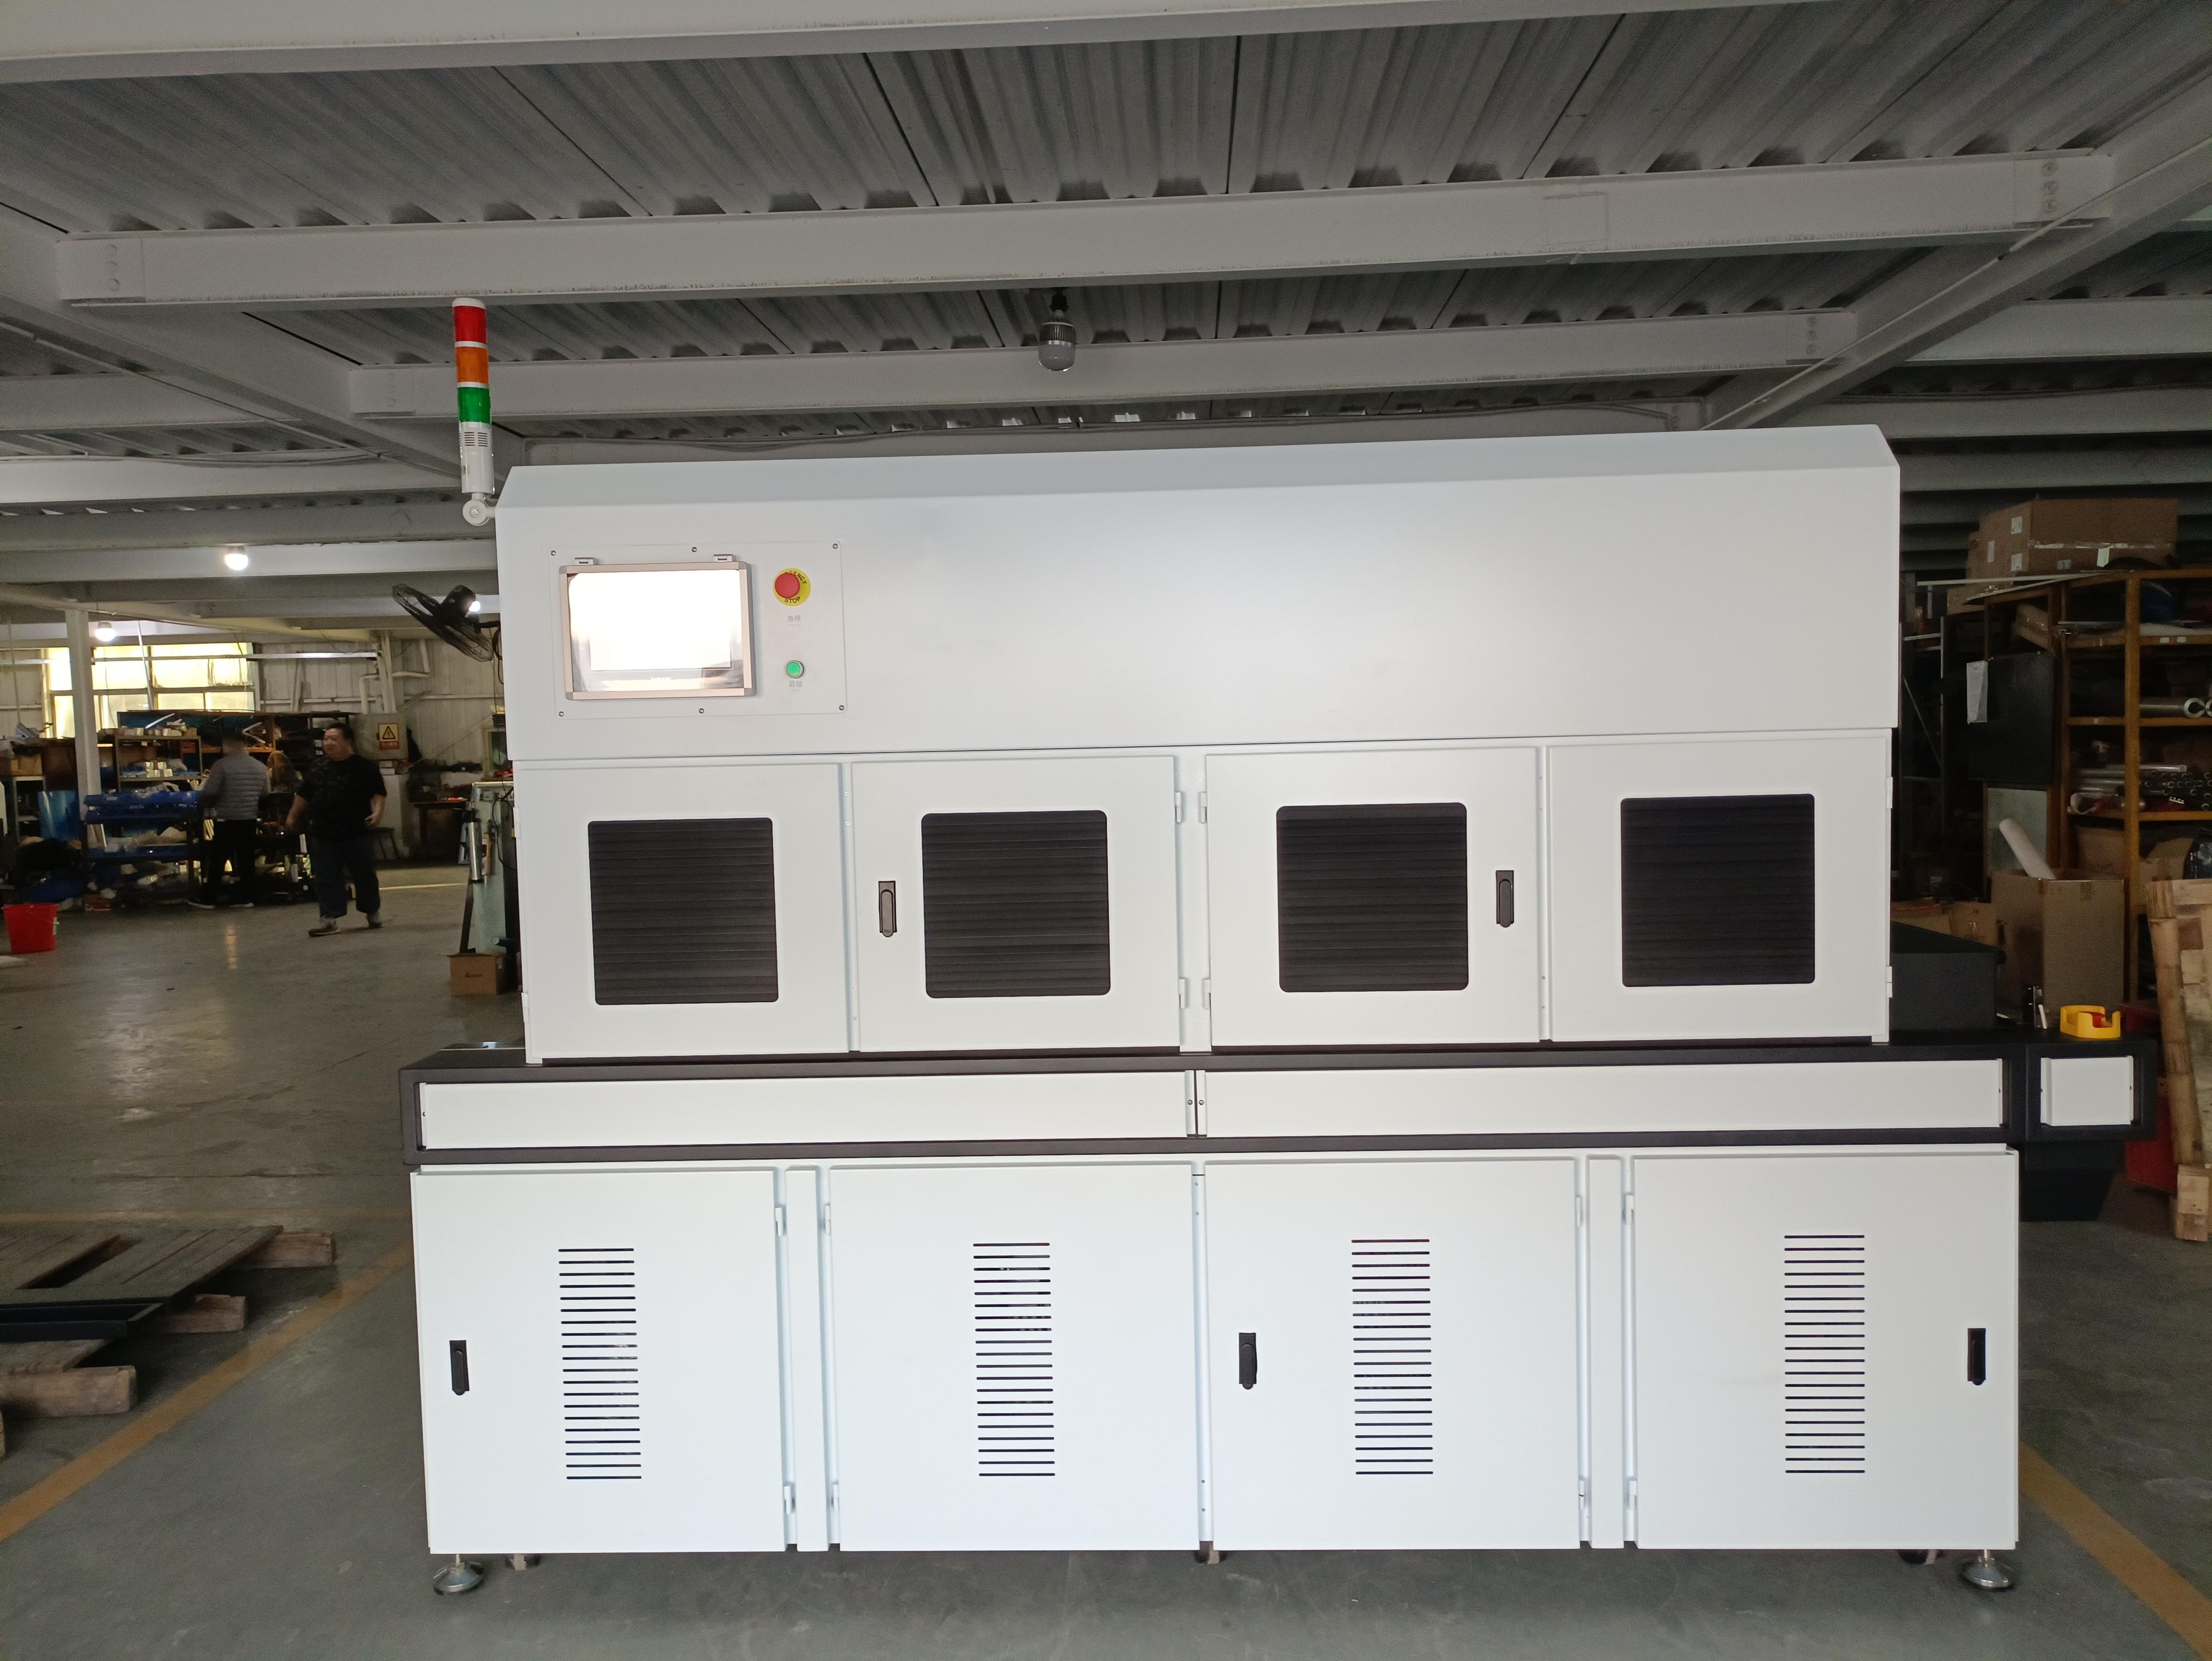
在四大判断维度中,辐照度均匀度需控制在±10%以内,峰值照度差异不得超过15%。输出光功率衰减建议每500小时校准一次,使用光辐照计测量。冷却方式分为风冷与水冷,水冷适合连续超过8小时的高产能场景。
UV固化机选型的四大判断维度
维度一是波段匹配,聚焦UV-LED或汞灯光源的发光波长与光敏剂吸收峰是否重合。维度二是功率密度,典型值为500-2000mW/cm2,过低会导致固化不彻底。维度三是输出稳定性,实测值波动应小于±5%。维度四是散热与除臭系统,影响长期连续运行的可靠性。
4类工件验收标准与合格率边界
光伏焊带、塑料壳体、玻璃盖板、金属线路是常见四类工件。焊带对热敏感,表面温度建议控制在60-80℃,否则易变形。塑料壳体需防止龟裂,照度建议400-800mW/cm2。玻璃盖板要求无气泡与条纹,固化能量建议3-6J/cm2。金属线路则重视附着力,剥离测试需≥10N。
| 工件类型 | 典型波段(nm) | 峰值照度(mW/cm2) | 固化速度(m/min) | 合格率判定口径 |
|---|---|---|---|---|
| 光伏焊带 | 395 | 800-1200 | 8-12 | 剥离强度≥15N,无未固化斑点 |
| 塑料壳体 | 395 | 400-800 | 5-8 | 表面无龟裂,附着力≥10N |
| 玻璃盖板 | 365 | 600-1000 | 6-10 | 无气泡与条纹,固化能量3-6J/cm2 |
| 金属线路 | 405 | 1000-1500 | 10-15 | 剥离测试≥10N,绝缘电阻正常 |
为什么光伏焊带固化合格率难突破98%?
焊带基材多为铜箔与绝缘胶,UV光穿透力有限,胶层厚度超过50μm时底层固化不足。实测数据显示,当峰值照度低于800mW/cm2,合格率会从98%降至92%左右。波长偏离395nm超过10nm,固化深度会下降约20%。温度过高还会导致胶层流动,影响后续焊接质量。
提升合格率需分区控制光功率,前段用低照度预固化,后段用高照度全固化。输送线速度建议设定在8-12m/min,固化炉温度区间保持在50-70℃。每批次抽检3件,剥离强度不低于15N,表面未固化区域为零。
光源功率与辐照度怎么匹配工件材质?
匹配公式为:所需功率=目标辐照度×照射面积÷光源效率。以光伏焊带为例,目标辐照度1000mW/cm2,有效照射面积100cm2,光源效率0.35时,所需光功率约285W。塑料壳体对热更敏感,建议降至600mW/cm2并延长照射时间至2-3秒。金属线路可承受1500mW/cm2,固化时间可压缩至1秒以内。
实际选型时,需按工件通过速度反推灯管数量。单条灯管典型寿命为8000-12000小时,输出衰减每年约8%-12%。若产线日运行16小时,建议每18个月更换一批灯管,以保持辐照度在标称值的90%以上。
现场判定可按以下步骤执行,测点与仪器需固定以保证数据可比,避免因位置移动或仪器漂移导致读数偏差,结果应记录入设备台账。
- 在工件通过区选取3个测点(入口、中段、出口),用光辐照计每2小时记录一次峰值照度,偏差应在±10%以内。
- 用红外测温仪测量工件表面温度,频次为每班一次,光伏焊带上限80℃,塑料壳体上限70℃。
- 每班末尾抽取3件成品做剥离试验,拉力计读数需≥15N,无胶层残留算合格。
上述数据若连续两班超限,需检查灯管老化程度或反光罩清洁度,必要时重新校准光辐照计,并比对更换前后的峰值照度差异。
常见问题
问: UV固化机的功率如何计算?
答: 按目标辐照度乘以照射面积,再除以光源效率。例如1000mW/cm2、100cm2、效率0.35时,需约285W光功率。
问: 光伏焊带合格率如何维持在98%以上?
答: 将峰值照度控制在800-1200mW/cm2,输送速度8-12m/min,表面温度不超过80℃,每批次抽检3件。
问: 灯管更换周期是多少?
答: 单条灯管典型寿命8000-12000小时,日运行16小时建议每18个月更换,保持输出衰减在12%以内。
本文由深圳市三昆科技有限公司整理。
- 2026年进口UV固化机榜单 三昆科技连续开机72小时光输出衰减数据
- 2026 深圳 UV固化机选型指南:4个维度核对8000mW/cm2阈值
- 2026年UV固化机厂家榜单 三昆科技储能电池固化实测TOP5
- 五金件喷胶改工业UV固化机,固化时间缩一半
- 车间换用UV固化机半年丝网印刷良率从九成掉到七成
- 异形木工件上光 UV固化灯灯位怎么排布?
- 丝印夜班油墨粘手,调UV油墨固化机波长后合格九成
- VOCs新标准落地,UV固化机厂家涂装线要补废气处理
- 不同型号UV固化机固化30秒良率差多少
- UV光固化机灯管更换,停机 3 个工序多久能修好
- LED UV固化机功率占比与线速怎么匹配避免返粘
- 隧道式UV固化炉和台式机,占地面积差一倍吗
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服