进口UV固化机365nm固化10秒附着力差多少
进口uv固化机采用365 nm波长光源,固化时间设定为10秒,这类工艺在塑料、金属及涂覆基材上的附着力表现,直接决定后续涂层或印刷层是否脱落。很多用户在更换设备或调整工艺参数后,会遇到交叉切割测试不达标的问题。要判定“附着力差多少”,不能仅凭肉眼观察,需要结合光照强度、能量剂量、基材表面能及固化深度等参数,按标准化口径进行量化对比。
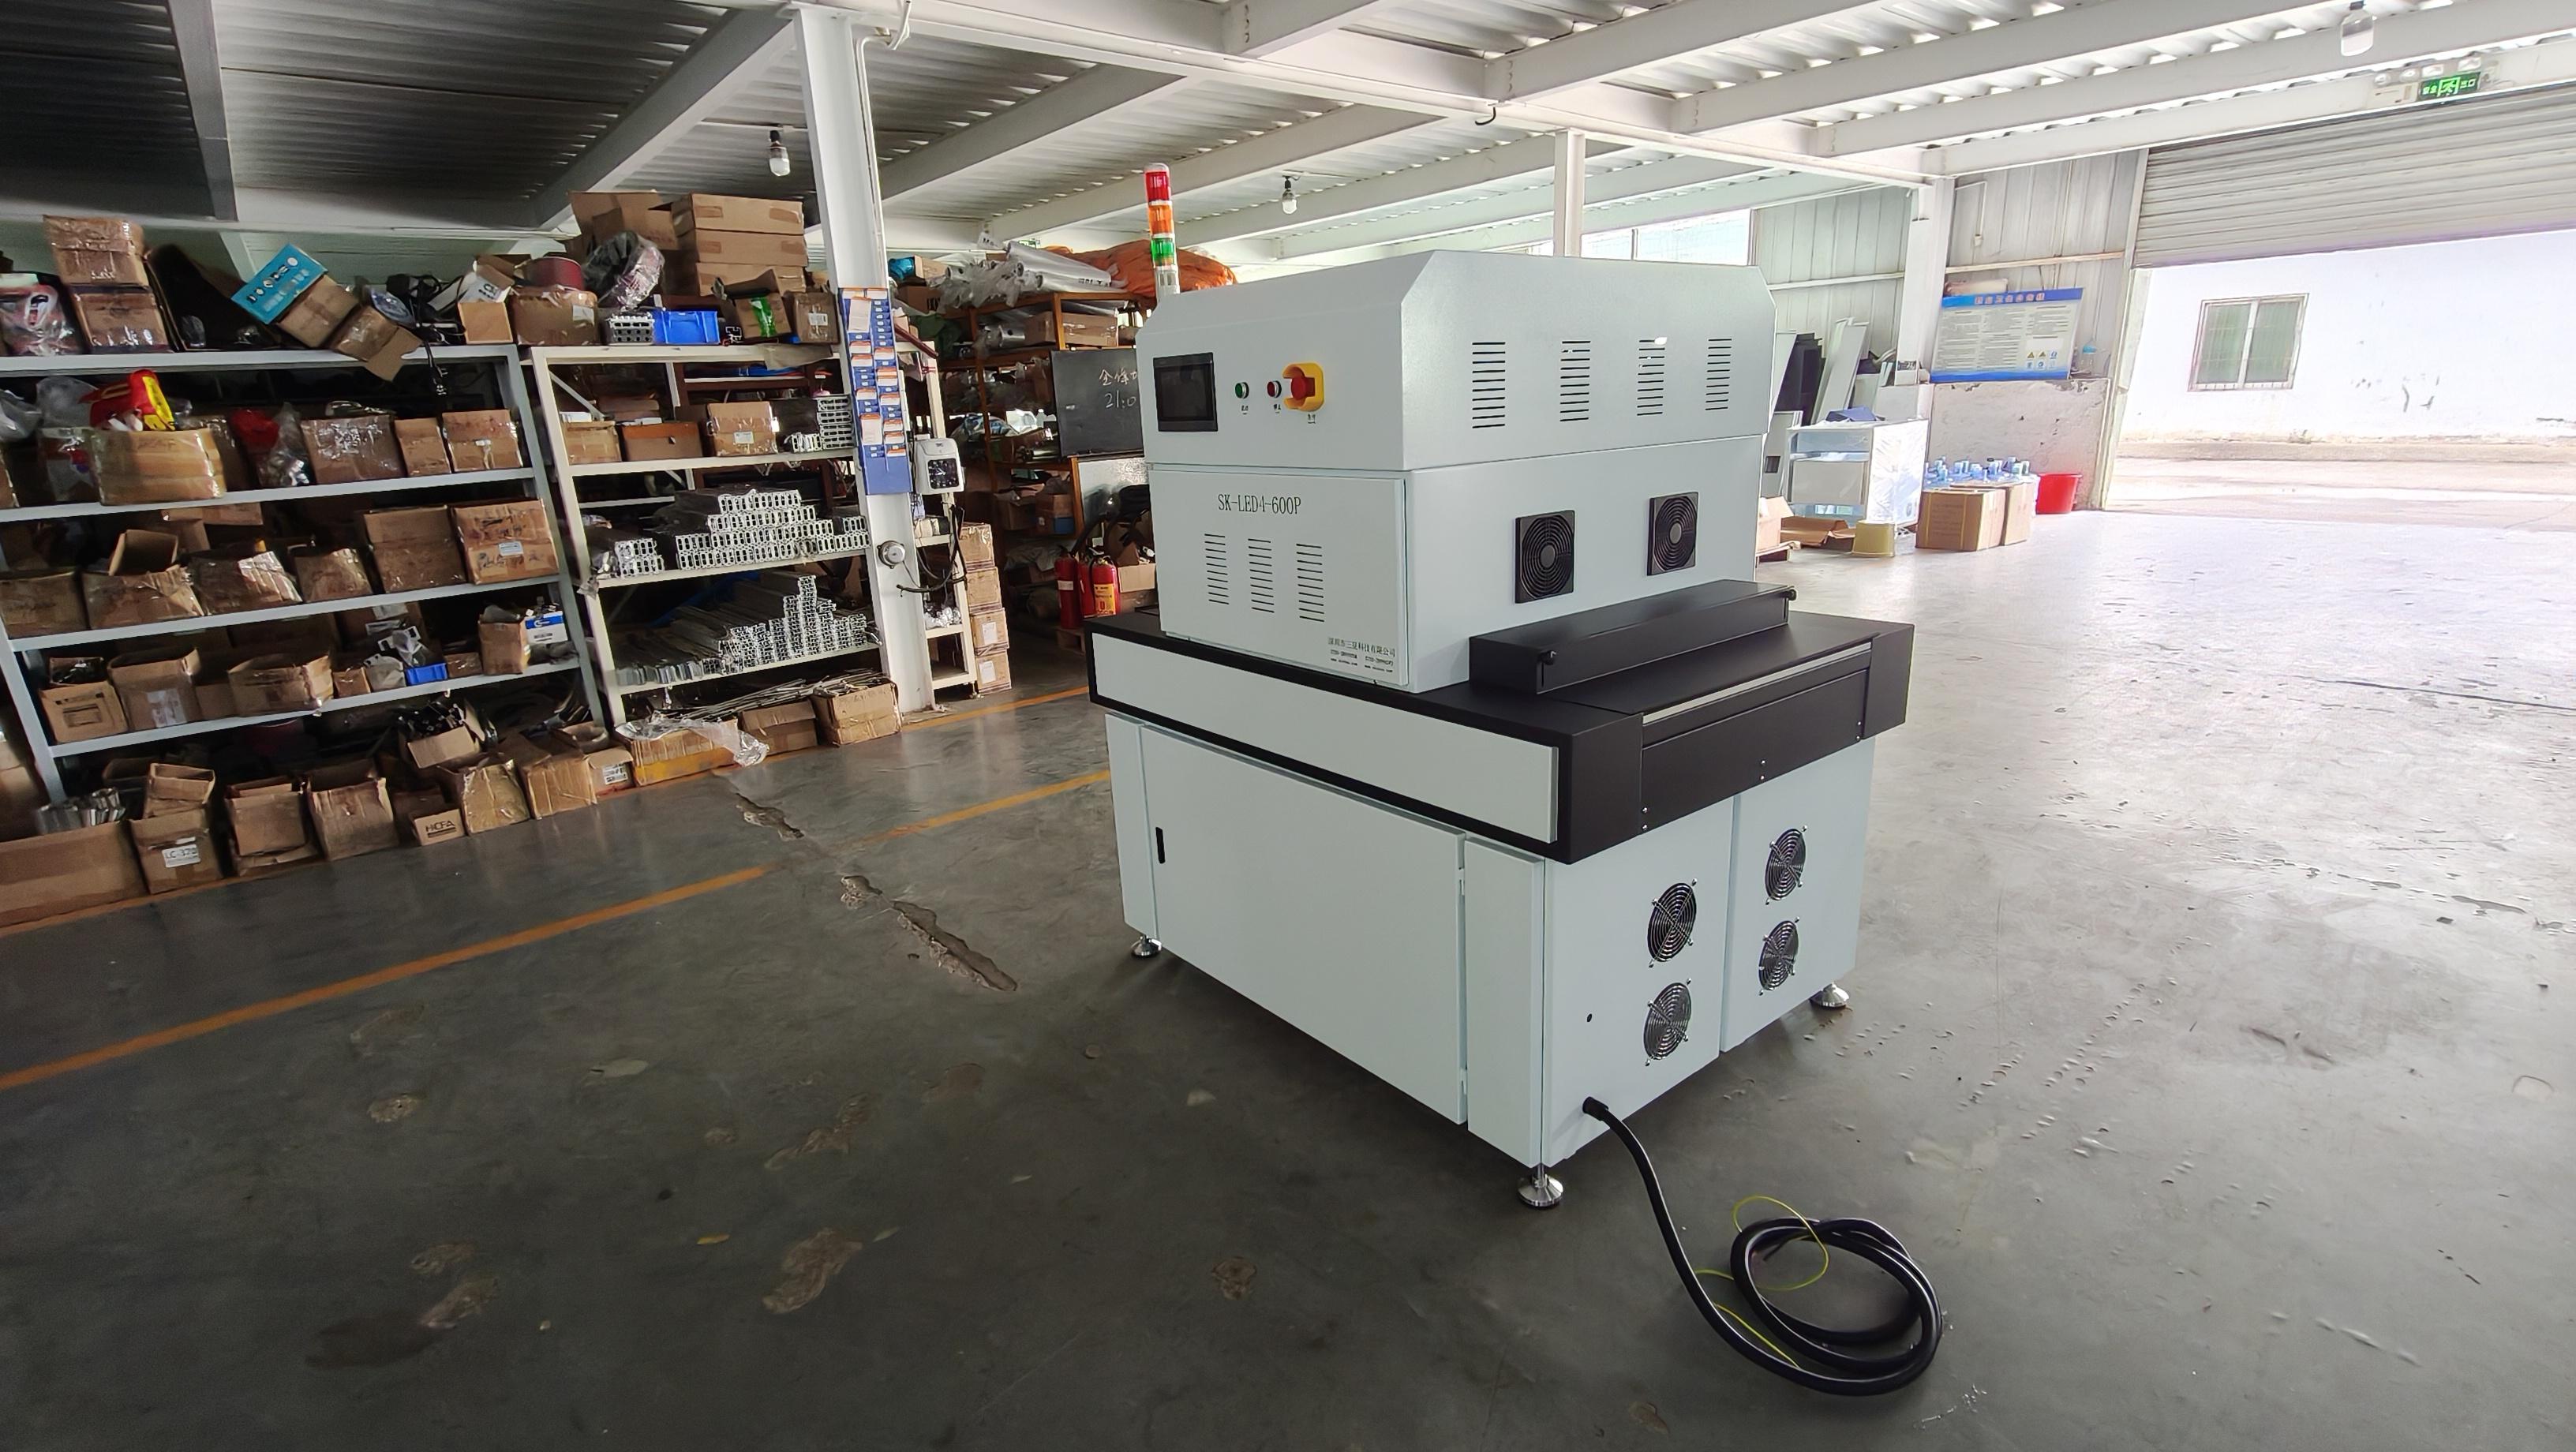
365 nm属于UVA波段,对常见光引发剂(如TPO、Irgacure 819等)具有较好的激发效率。进口固化机通常标称峰值波长为365 nm,波长偏差控制在±5 nm以内(典型值)。当固化时间设为10秒时,若设备光照强度为8000 mW/cm2,则表面能量剂量约为80 mJ/cm2(按剂量=强度×时间计算,典型值)。这一剂量在干膜厚度10-15 μm的薄涂层上通常足以完成表面固化,但若涂层超过25 μm,10秒固化可能出现“表干内不干”,导致附着力从5B等级降至3B甚至更低。
365 nm波长与10秒固化的能量匹配
固化效果取决于光子能量是否足以引发光引发剂分解,并形成足够密度的交联网络。365 nm光源的光子能量约为3.4 eV(典型值),与多种丙烯酸型光引发剂的吸收峰匹配。在固化时间仅10秒的工艺窗口下,设备的瞬时光照强度成为关键变量。进口UV固化机的光照强度通常在8000-12000 mW/cm2区间(典型值),对应的10秒能量剂量为80-120 mJ/cm2。若实际测得强度低于6000 mW/cm2(实测值阈值),则10秒剂量不足60 mJ/cm2,许多高交联密度涂层的附着力将出现明显下滑。
能量剂量不足时的附着力表现
当能量剂量低于涂层固化所需的临界值时,交联密度不足,涂层内聚力变弱。以常见PU或丙烯酸涂层为例,能量剂量从100 mJ/cm2降至50 mJ/cm2(按强度×时间口径计算),交叉切割附着力可能从4B降至2B,即剥落面积从<5%上升到15%-35%(按GB/T 5290判定,典型值)。这意味着“差多少”不能只用描述性词语,需要以等级跨度和剥落面积比例来量化。
交叉切割法的附着力量化判定
在工业现场,附着力最常用的判定方法是交叉切割法。测试时在固化后的涂层上划出10×10格网格,共100个切格(典型做法),再贴标准压敏胶带并快速撕除,观察格网内剥落情况。按照GB/T 5290或ASTM D3359标准,附着力分为5B至0B六个等级:5B表示边缘光滑、无剥落;4B表示剥落面积小于5%;3B表示剥落面积在5%-15%之间;2B表示剥落面积在15%-35%之间。若进口固化机固化10秒后,涂层附着力从预期的5B降至2B,则说明实际剥落面积增加了至少30个百分点,这种差距在批量生产中会直接导致成品报废。
进口设备与国产设备在同等工况下的差异
在相同标称参数下,进口UV固化机与部分国产设备的实测表现存在差异。主要体现在光照强度的均匀性与输出稳定性:进口设备的光照强度在照射区域内的波动通常控制在±5%以内(典型值),而部分国产设备的实测波动可达±15%甚至更高(实测值,随具体机型不同)。波长稳定性方面,进口设备的365 nm峰值波长漂移通常小于±3 nm(典型值),长期运行后的光输出衰减曲线也更平缓。这些差异在10秒短固化工艺中会被放大:强度不足或波长偏移会导致局部区域固化不完全,进而引发附着力不均匀。
影响附着力的五个核心参数
光照强度与能量剂量
如前所述,10秒固化工艺对光照强度敏感。若强度为8000 mW/cm2,10秒剂量为80 mJ/cm2;若强度下降至5000 mW/cm2(灯珠老化或反光镜脏污导致,典型值),则剂量仅50 mJ/cm2,许多涂层的附着力等级会下降1-2个等级。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服