2026深圳小型UV固化机选型指南:3个维度核对385nm光斑与峰值功率
2026年在深圳选型小型uv固化机,核心不是看设备外观,而是核对385nm光斑均匀度、峰值辐照度与照射距离三个维度,确认光源能满足UV胶或油墨的固化能量需求。很多采购误以为峰值功率越高越好,实则需按固化节拍与基材吸光率计算。三昆科技在LED固化光源领域的实测数据显示,光斑中心与边缘的功率差异直接影响良率,选型时应以实测辐照度分布为准,而非仅参考标称值。
385nm属于UVA波段,对大多数丙烯酸类UV胶、光油及柔性油墨具有较好的穿透与固化效率。小型固化机常用于手机后盖、医疗导管、电子线束等点状或线状固化场景,典型照射面积在100mm×100mm至300mm×300mm之间。选型时需先确认工件尺寸,再匹配光斑直径,避免出现固化区域不足或能量过度浪费的情况。
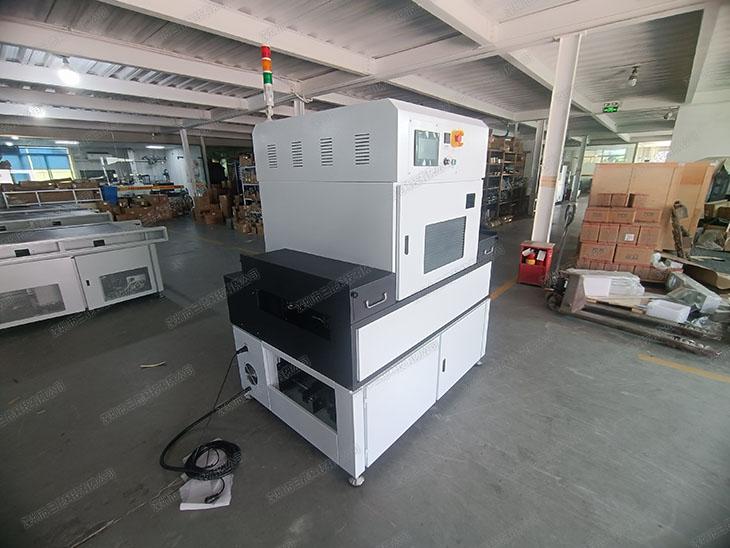
小型UV固化机的3个核心选型维度
选型时应重点核对光斑尺寸、峰值辐照度与均匀度。光斑尺寸决定单次可固化的工件面积,峰值辐照度决定单位时间的固化能量,均匀度决定不同位置的固化一致性。三个维度缺一不可,单看峰值功率容易导致边缘未固化或中心过度固化。
以385nm LED光源为例,常见小型固化机的峰值辐照度在6 W/cm2至16 W/cm2之间,光斑直径通常为80mm、100mm、150mm等规格。照射距离每增加10mm,中心辐照度可能下降20%至35%,具体数值需随设备型号而异。建议采购前索取不同照射距离下的辐照度曲线,而非仅看10mm距离下的标称峰值。
照射距离是容易被忽略的变量。距离每增加10mm,385nm光斑中心辐照度通常下降20%至35%,边缘衰减更明显。选型时应明确工件与光源的实际工作距离,并在该距离下核对峰值功率,而非在零距离或标称距离下测试。
- 用辐照计在光斑中心点测试峰值辐照度,测试频次每批次设备至少3次;
- 沿光斑直径每隔20mm设置测点,记录边缘与中心的辐照度数值,计算均匀度;
- 使用钢尺或游标卡尺测量发光区实际直径,与标称光斑尺寸对比,偏差不应超过±5mm。
怎么核对385nm光斑与峰值功率是否匹配工艺?
核对方法是先确认UV胶或油墨的所需固化能量,单位通常为mJ/cm2,再乘以固化节拍得到所需峰值功率。例如,某种UV胶需2000 mJ/cm2总能量,固化节拍为3秒,则所需平均功率约为667 mW/cm2,考虑光衰与损耗,选型峰值辐照度建议预留30%以上余量。
光斑匹配则需看工件投影尺寸。若工件为方形100mm×100mm,选用100mm光斑设备时,边缘区域可能因角落光强不足而固化不全,建议选用120mm或150mm光斑并将工件置于中心区。实际固化良率可通过贴片测试验证,连续固化50片后检查表面干燥度与附着力。
LED光源会随使用时间光衰,385nm模组连续运行1000小时后,峰值辐照度可能下降10%至20%。选型时应预留光衰余量,并询问供应商光衰曲线与保修条件,确保长期固化稳定性。
| 选型维度 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| 385nm峰值辐照度 | 8 W/cm2 | 6.5-10.2 W/cm2 |
 在线即时沟通客服