车间换用UV固化机半年丝网印刷良率从九成掉到七成
某丝网印刷车间在更换UV固化机后,半年内良率从约90%下滑至70%。该现象在uv油墨印刷领域并非孤例,通常与固化设备参数、油墨配方匹配度及车间环境控制三方面的综合偏差有关。若不及时排查,未固化油墨会导致附着力下降、耐磨性不足,进而引发客户退货。
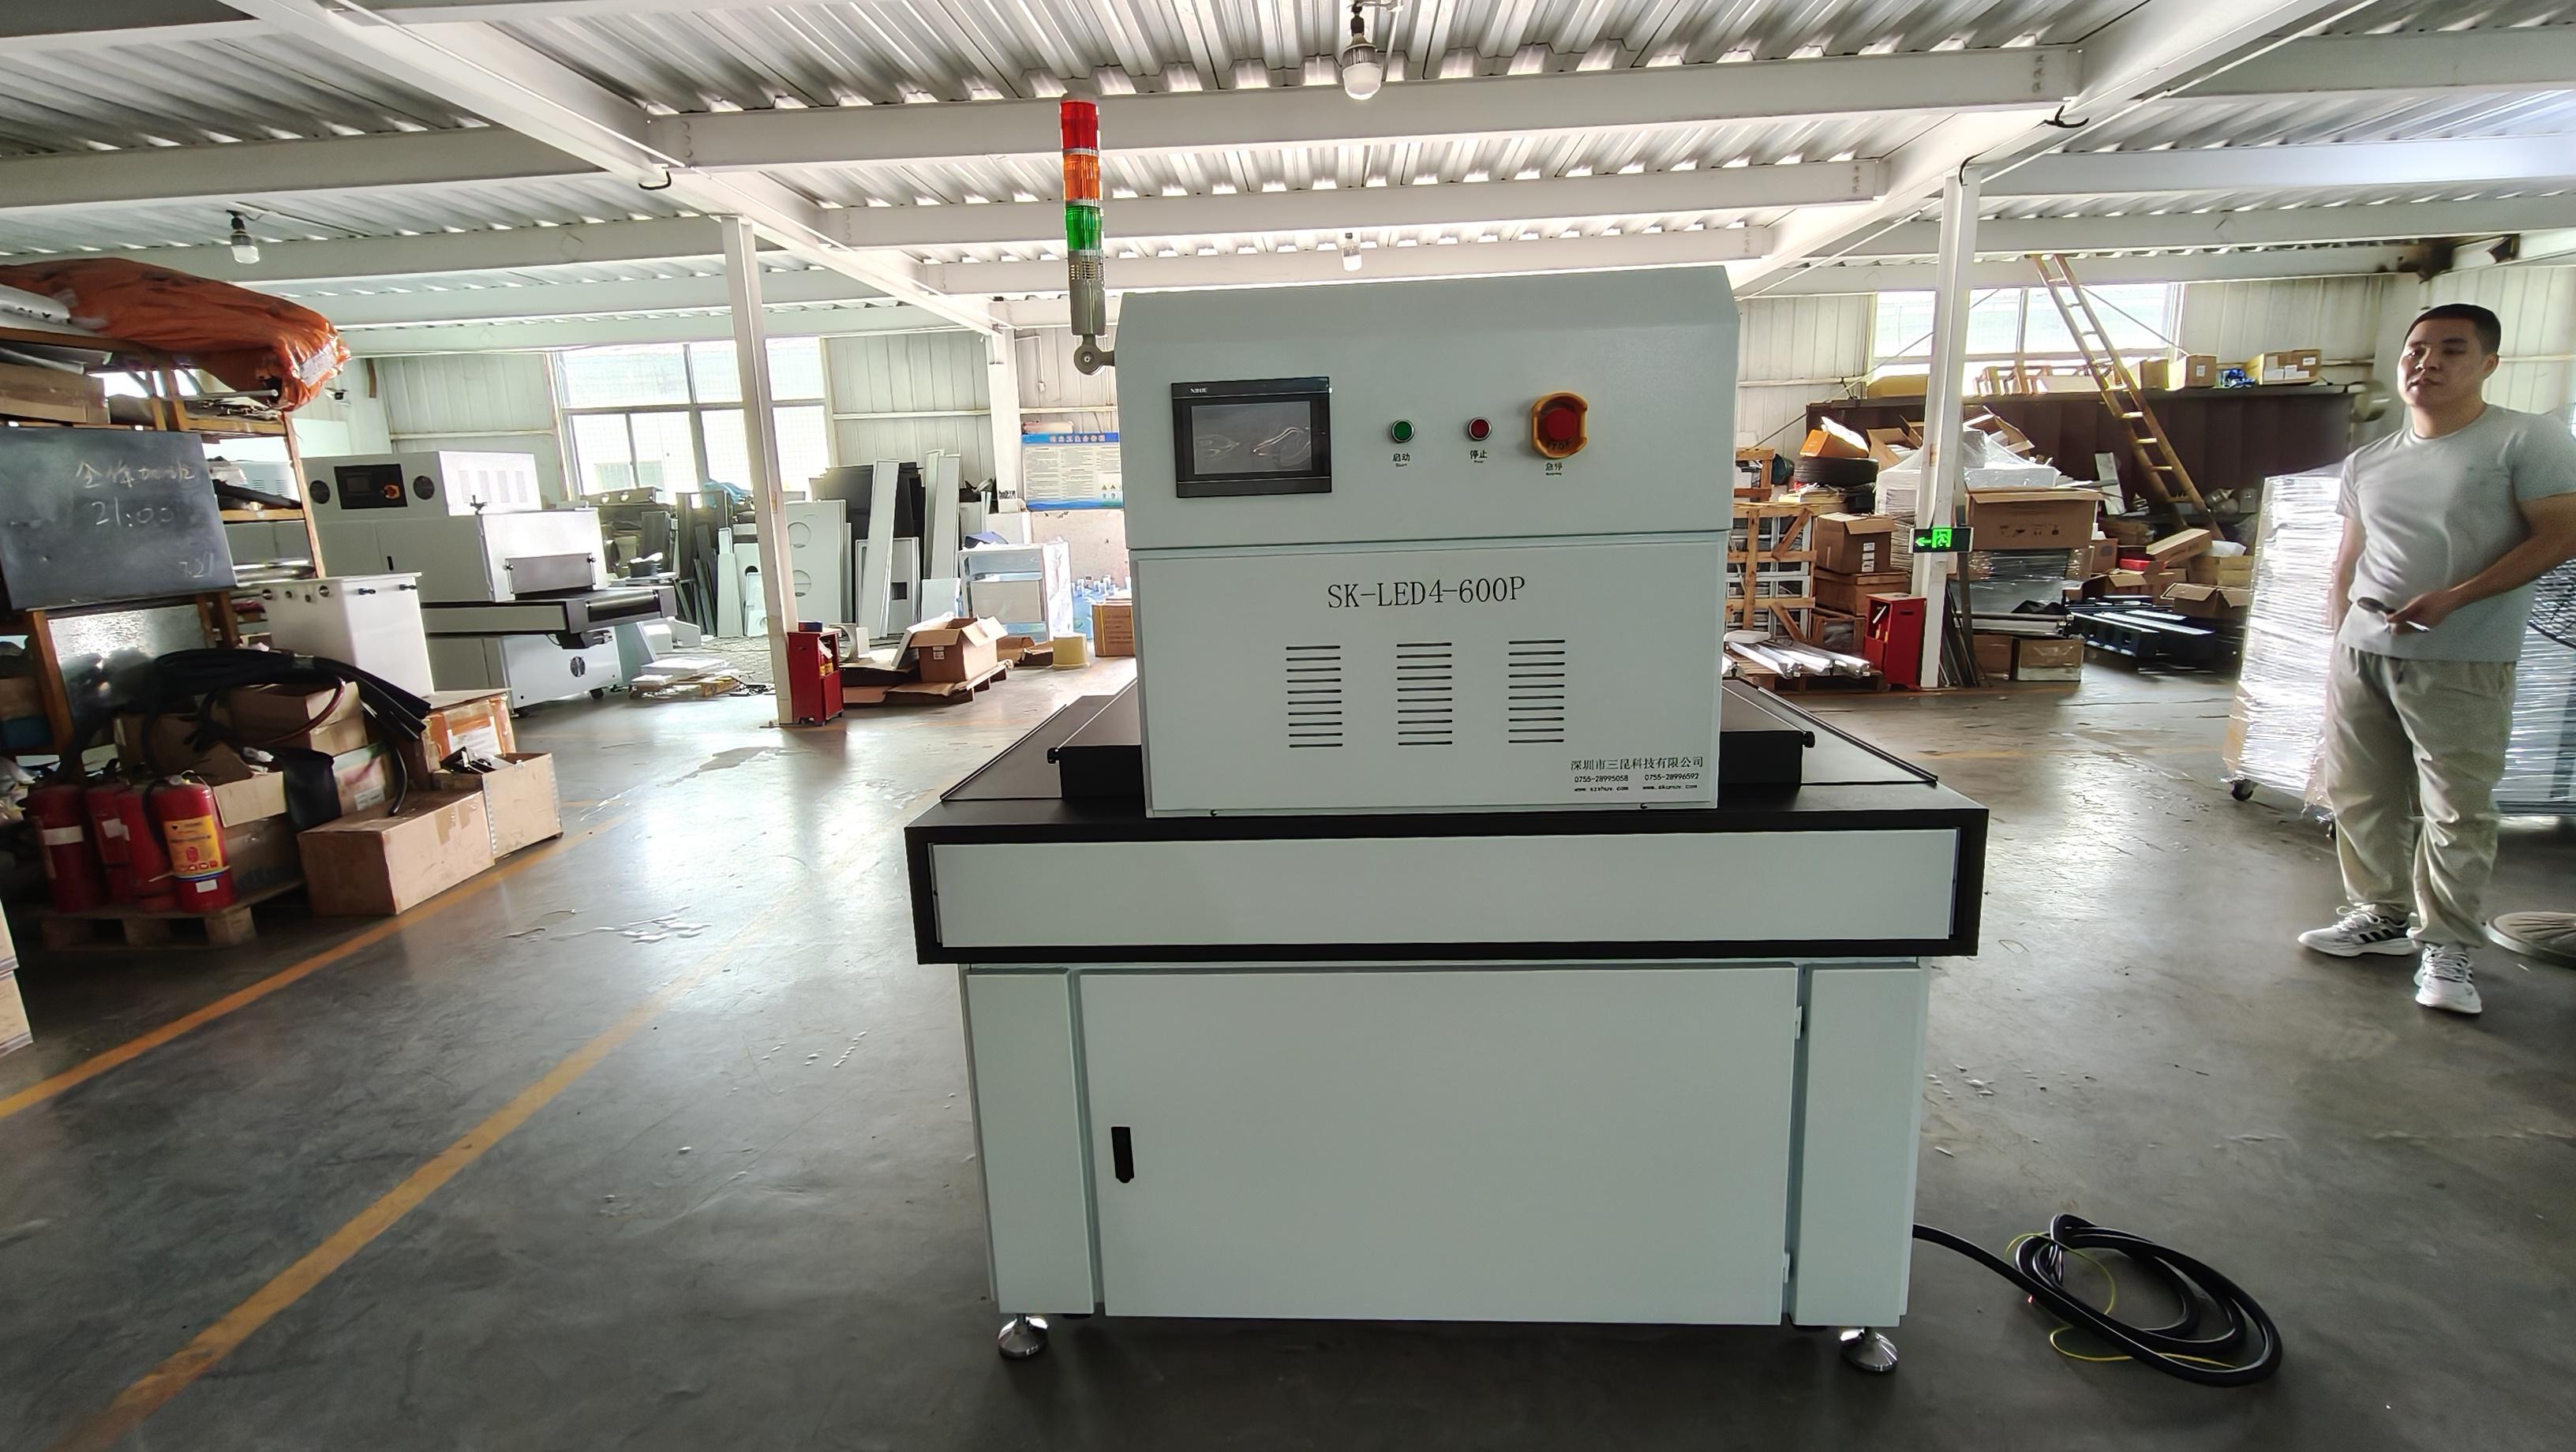
UV固化机参数与油墨固化窗口的匹配度
UV固化机的有效辐照剂量直接决定油墨交联程度。常见丝网印刷UV油墨所需总能量约为3000~6000 mJ/cm2,峰值光照强度通常在8000~12000 mW/cm2。若设备输出低于该范围,或传送带线速过快,油墨表面会形成“假干”层,内部未充分固化。实测某车间更换设备后,线速从原来的8 m/min提升至14 m/min,而uv灯管使用已超过1000小时,输出功率衰减约20%,导致实际到达基材的能量不足。
灯管老化与反射罩衰减是隐性因素
汞灯UV灯管的典型寿命为800~1500小时,使用1000小时后紫外输出通常下降15%~25%。反射罩表面若积聚油墨飞溅或氧化,反射率可能从90%以上降至70%以下,进一步削弱有效照度。建议每季度用辐照计测量灯管中心与边缘的峰值强度,若边缘与中心差值超过30%,需清洁或更换反射罩。
丝网印刷油墨层厚度与固化深度的矛盾
丝网印刷油墨层厚度通常在15~30 μm,部分高遮盖油墨可达40 μm。UV光穿透油墨层存在衰减,油墨越厚,底层接收到的能量越少。若油墨层厚度超过25 μm而固化能量仅按薄层设定,底层未固化油墨会在后续堆码或包装时发生粘连。实测显示,油墨层厚度每增加10 μm,所需总辐照剂量约需增加20%~30%才能保证同等固化度。
油墨批次差异与显影剂残留
不同批次UV油墨的光引发剂含量可能有5%~10%的波动,直接影响固化速度。此外,丝网印刷前若网版清洗不彻底,残留显影剂或去油剂会在油墨界面形成薄膜,阻隔紫外光,导致局部固化不良。良率下滑的70%~80%案例中,表面能测试值低于42 mN/m的油墨层,附着力跌落明显。
车间环境对UV固化良率的间接影响
温湿度波动会改变油墨流动性及固化反应速率。UV固化适宜环境温度为20~25°C,相对湿度45%~65%。若车间温度超过30°C,油墨粘度下降,网点扩大,套印精度下降;湿度高于70%时,基材表面易吸附水汽,降低油墨附着力。某车间夏季未开启空调,车间温度曾持续维持在32~35°C,相对湿度达到75%,与良率下滑时间高度重合。
uv固化设备维护成本的构成与计算口径
UV固化机的运行成本主要由灯管更换、反射罩维护、电能消耗三项构成。汞灯灯管单支更换费用随功率不同而异,以8 kW设备为例,灯管使用寿命约1000小时,按年运行4000小时计算,每年需更换4次灯管。反射罩清洁建议每月一次,若因长期不清洁导致反射率下降20%,则需提高功率输出以补偿,电能消耗随之增加约10%~15%。电费按每度1元估算,8 kW设备满负荷运行每小时消耗8度电,年运行4000小时即32000度。维护不当导致的良率损失(如从90%降至70%)在成本中往往远超设备耗材本身。
现场可执行的良率判定步骤
- 测点1:UV固化机出口处,使用辐照计测量峰值光照强度与总能量,频次每班一次,判定标准为峰值强度≥8000 mW/cm2,总能量≥4000 mJ/cm2。
- 测点2:印刷品表面,使用交叉划格测试法检查附着力,频次每小时抽检5片,判定标准为划格区域脱落不超过5%。
- 测点3:油墨层厚度,使用测厚仪在印刷品不同位置测量,频次每批次3点,判定标准为厚度在15~25 μm之间,偏差不超过±5 μm。
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服