五金件喷胶改工业UV固化机,固化时间缩一半
五金件装配中,喷胶固化常是产线节拍的瓶颈。传统热固胶需要烘箱加热,固化时间长、能耗高,且对工件表面温度敏感。引入工业uv固化机后,固化工艺从“加热固化”转为“光固化”,可使整体固化周期缩短约一半,同时降低热变形风险。本文围绕五金件喷胶改用工业UV固化机的技术差异、固化周期数据对比及现场工艺确认要点展开说明,供生产技术人员参考。
五金件喷胶固化的传统瓶颈
五金件装配常采用喷胶工艺,胶水种类包括环氧树脂、丙烯酸酯及聚氨酯类。这类胶水多为热固体系,固化依赖烘箱加热,典型工艺为 80 °C~120 °C 下保温 15~30 分钟。对于批量生产的五金件,固化环节常占据整个产线节拍的 40%~60%,成为瓶颈。
热固胶固化周期长,产线节拍受限
在传统喷涂固化流程中,工件喷完胶后需进入烘箱,升温、恒温、冷却三个阶段合计通常需要 20~35 分钟。若产线设计节拍为每分钟 10 件,烘箱容量有限,则固化等待会导致半成品堆积,在制品数量增加,占用空间并延长交付周期。
能耗与良率波动难以控制
热固烘箱的功率通常在 15~25 kW,能耗主要来自加热管与循环风机。由于烘箱温度均匀度难以完全保证,工件表面与内部温差可能达到 10~15 °C,容易出现局部固化不足或过度固化,良率波动在 92%~95% 之间,返工率较高。
工业UV固化机替代喷胶固化的技术差异
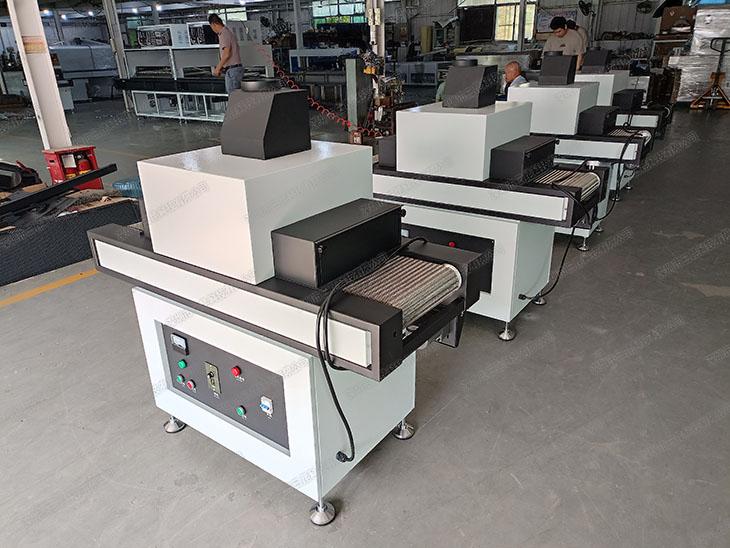
工业UV固化机利用高强度紫外光照射,使含光引发剂的UV胶在短时间内发生交联固化。与热固化不同,光固化几乎不产生显著热量,工件表面温度通常可控制在 60 °C 以下,适合薄壁五金件及表面涂层工件。
固化机制:从热固化到光固化
热固胶需要热量启动交联反应,反应速率受温度限制;UV胶在紫外线照射下,光引发剂吸收光能产生自由基,引发单体快速聚合。典型的工业UV固化机采用 UV LED 光源,峰值波长多为 365 nm 或 395 nm,峰值辐照度可达 3000~5000 mW/cm2,能量剂量设定在 3000~6000 mJ/cm2,足以使 20~50 μm 的胶层在表面秒级固化。
光照参数与固化深度匹配
UV 光固化的固化深度与辐照度、波长及胶层透光率相关。对于五金件喷胶场景,胶层厚度一般控制在 30~50 μm,选用透明或半透明 UV 胶,配合 365 nm 波长光源,固化深度可覆盖整个胶层。若胶层超过 100 μm,可能需要分层固化或提高辐照度,否则表面固化而内部未固化的情况会增加。
固化周期数据对比与产线节拍分析
将传统热固烘箱替换为工业UV固化机后,固化环节的时间占比显著下降。以单件五金件为例,传统流程包括喷胶 5 分钟、烘箱固化 20 分钟、冷却 5 分钟,合计约 30 分钟;改用UV固化机后,喷胶仍为 5 分钟,UV固化约 8 分钟(含输送与曝光),冷却约 2 分钟,合计约 15 分钟,整体固化周期缩短约一半。
从分钟级到秒级的节拍变化
从单点曝光来看,UV固化机的实际照射时间仅需 3~8 秒,远短于热固烘箱的 15~30 分钟。虽然五金件生产中仍需考虑上下料与输送时间,但固化环节本身从“分钟级”降至“秒级”,使产线理论产能提升约 1 倍,同一设备面积下可处理更多工件。
产线节拍与良率计算口径
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服