欢迎进入深圳市三昆科技有限公司网站

全国服务热线
(+86)0755-28995058
UV油墨固化机调试方法步骤
时间: 2026-10-18 08:00
浏览次数:
uv油墨固化机是印刷、包装及电子行业中实现油墨快速固化的核心设备,其调试质量直接影响产品的附着力、光泽度和生产效率。本文以实际操作为基准,结合深圳市三昆科技有限公司(品牌简称:三昆科技)在UV固化领域的技术积累,系统介绍UV油墨固化机的调试步骤、关键参数及常见问题处理方法,帮助操作人员快速达到理想固化效果。
一、调试前的准备工作
- 确认设备型号与所用UV油墨的波长匹配(常见波长为365 nm、395 nm或405 nm),并在设备铭牌上核对灯管规格。
- 检查冷却系统、排风系统及电气连接是否完好,确保无漏水、漏气或松动现象。
- 准备标准测试底材(如白色 PET film、铜版纸或玻璃),以及测量固化深度的划线工具和光强计。
- 佩戴防护眼镜和手套,确保操作人员远离直接UV光照区域。
二、设备通电与初始化
- 打开主电源开关,观察指示灯是否正常亮起,待设备自检完成(通常约30秒)后进入待机状态。
- 通过触摸屏或外部控制器进入“参数设置”界面,先将灯管功率调至额定值的50%,以避免初次启动时的冲击电流。
- 启动冷却风机,确认风速在设备手册规定的范围内(一般为1.5-2.5 m3/min),随后打开uv灯管,观察灯管是否均匀发光,无闪烁或暗区。
三、基本参数的初步设定
根据所使用UV油墨的厂家提供的固化能量推荐值(通常为150-300 mJ/cm2),进行初步参数设定:
- 灯管功率:设定为额定功率的70%-80%,待后续微调。
- 输送速度:初始设定为10 m/min(可根据产线实际节拍调整)。
- 光照距离:保持灯管底面与传送带之间的距离在15-20 mm,此范围内光强衰减最小。
- 脉冲频率(若采用脉冲灯):设定为100 Hz,占空比50%。
四、试产与固化效果评估
完成参数设定后,进行小批量试产,具体步骤如下:
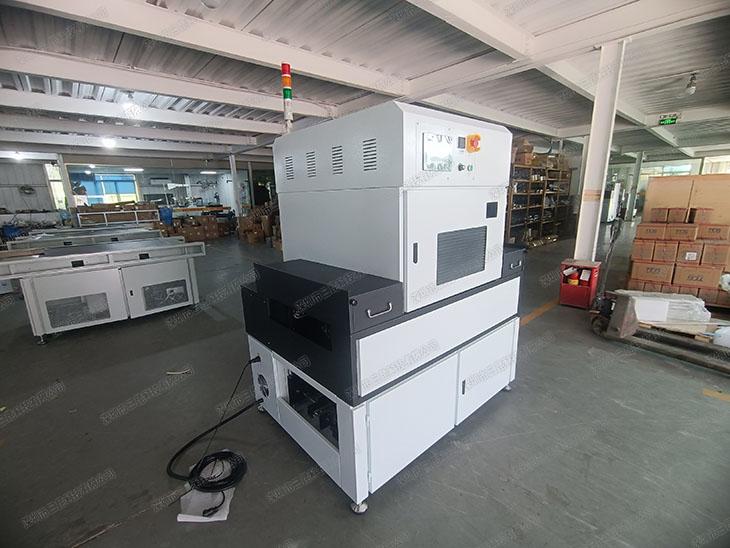
- 将测试底材放置于传送带起点,确保底材平整无皱折。
- 启动输送带,让底材以设定速度通过UV固化区。
- 出料后使用划线工具在固化油墨表面轻刮,观察是否出现粉化或未固化的软痕。
- 使用光强计测量实际到达底材的UV能量,并与目标值对比,记录偏差。
- 根据评估结果,依次调节以下参数:
- 若出现未固化软痕,先提高灯管功率每次增加5%,直至固化完全;
- 若出现过固化导致底材黄变或脆化,则降低功率或适当降低输送速度;
- 若能量测量偏低,检查灯管老化程度或清洁灯管表面;
- 若能量偏高,可减少脉冲占空比或增加输送速度。
五、参数精细化与稳定性验证
初步固化达标后,进入参数精细化阶段,以确保批量生产中的一致性:
- 连续运行15分钟,记录每分钟的光强读取值,计算平均值及标准差;标准差应控制在目标值的±5%以内。
- 更换不同厚度的底材(如0.1 mm PET与0.25 mm铜版纸),确认在同一参数下仍能达到固化标准,若不达标则记录所需的功率或速度补偿值。
- 进行24小时长时间运行测试,观察灯管输出衰减情况;如衰减超过10%,则考虑更换灯管或进行老化校准。
六、常见故障及排查要点
1. 固化不均
- 检查灯管是否有黑斑或老化区域,必要时更换灯管。
- 确认反光罩或导光板是否有灰尘遮挡,定期清洁。
- 检查传送带张力是否均匀,防止底材在通过时产生波动。
上一篇:UV固化机厂家值得买吗
下一篇:没有了
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服