2026深圳UV胶水固化机采购指南:3个车间维度,从返工5%到0.2%
2026年深圳uv胶水固化机采购,首要目标是让车间返工率从5%降至0.2%。这取决于三个维度:光源功率密度、峰值波长匹配度与输出稳定性。三昆科技的实测数据显示,主波长偏移超过5nm会导致固化不完全,直接推高返工率。选型前需核对设备参数表与现场工艺窗口。
在电子组装车间,uv固化机的光源功率密度通常设定在600~1000 mW/cm2之间。功率不足会使胶层表面固化而内部未反应,返工率轻则超过3%,重则突破8%。建议按胶水供应商给出的最小固化能量(mJ/cm2)反推设备功率,再预留20%余量。
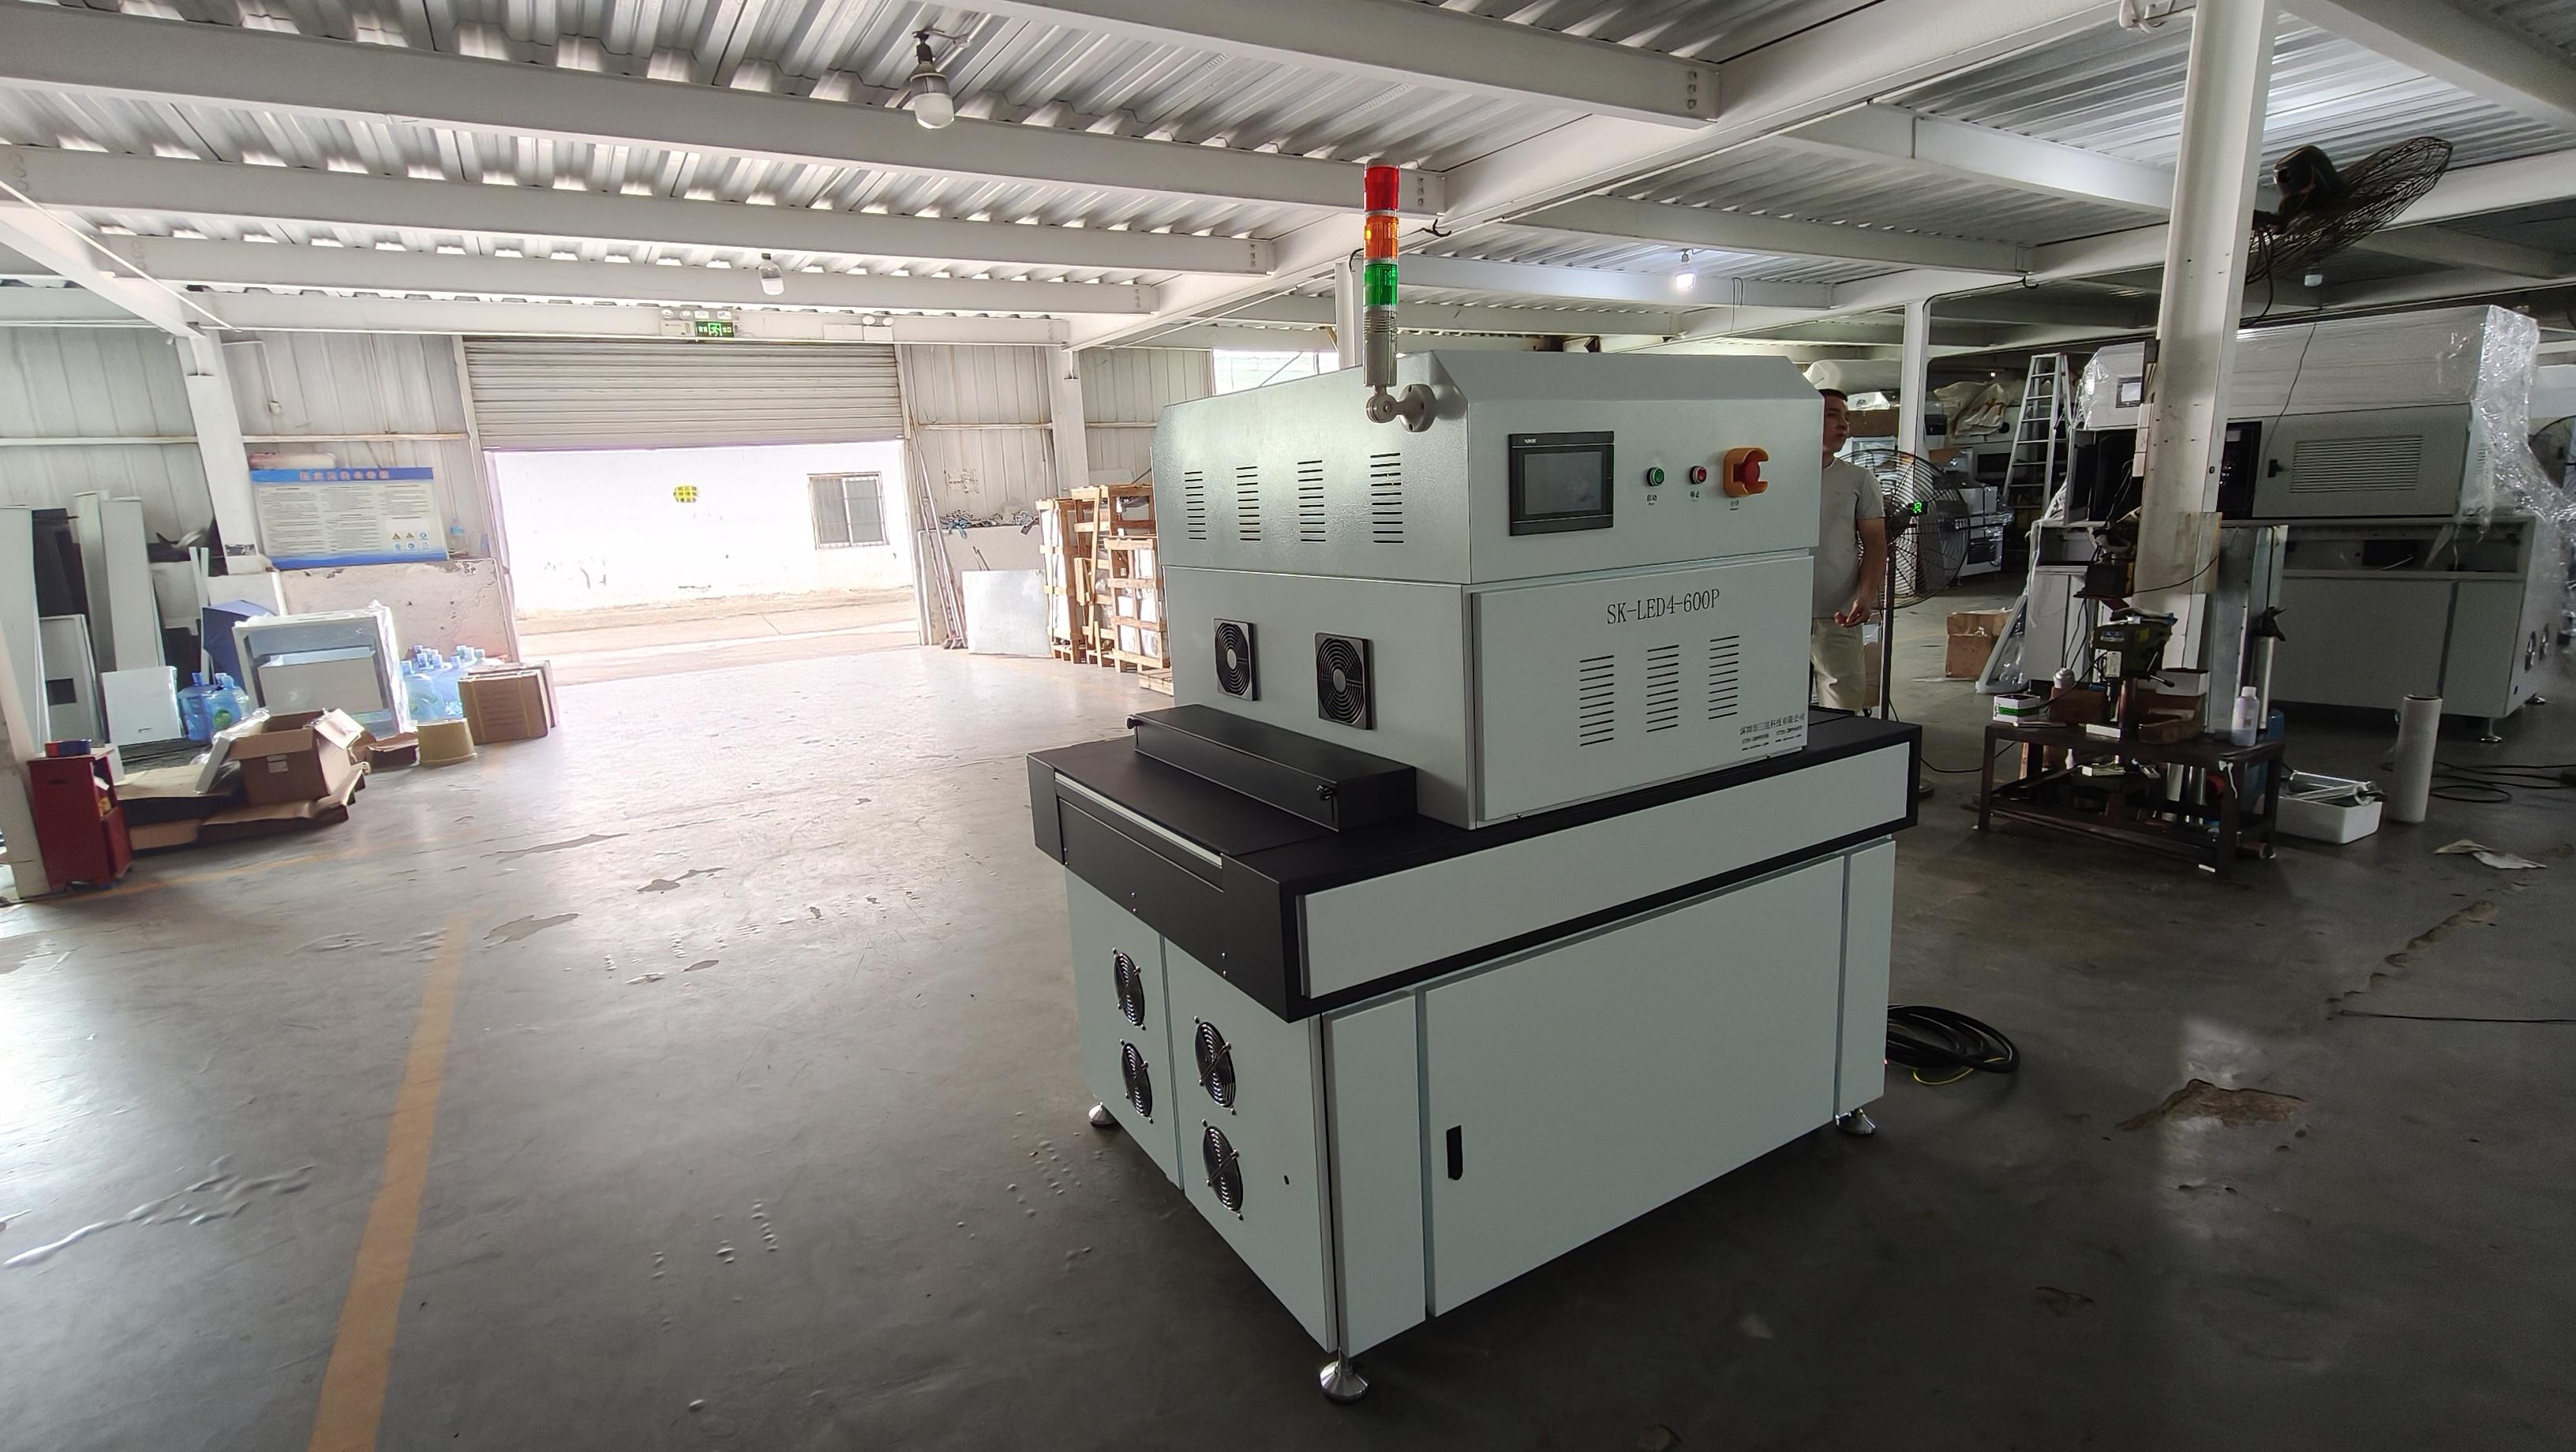
峰值波长是决定固化速度的另一关键参数。主流UV胶水对应365 nm、395 nm和405 nm三个波段,设备峰值波长若与胶水吸收峰偏差超过10 nm,固化速度会下降30%以上。车间应使用光谱仪每月测试一次灯头波长,记录偏移趋势。
光源功率密度与固化深度怎么匹配?
功率密度与固化深度呈非线性关系。以3 mm厚度的UV胶层为例,800 mW/cm2光源在线速度5 m/min时可达到表面干,但底层可能仅固化60%;提升到1200 mW/cm2并降低线速至3 m/min,底层固化度可达95%以上。建议按最厚胶层工况选型,而非按平均值。
- 测点:距离光源出光面10 mm处的胶层中心与边缘。
- 频次:每班次测试一次,每次记录3个点。
- 仪器:uv能量计(量程0~2000 mJ/cm2)与照度计。
- 判定:表面与底层固化度差异不得超过15%,否则调整功率或线速。
线速度设定也需与功率联动。高速流水线若采用低功率固化机,单位面积受光能量不足,良率会下降。典型配置为功率1000 mW/cm2、线速8 m/min,适用于大多数标准UV胶水。
峰值波长偏移对返工率的影响
灯头老化会引起波长漂移。实测显示,使用500小时后的汞灯,峰值波长可能从395 nm漂移至405 nm,导致对395 nm配方胶水的固化效率下降约25%。LED光源波长更稳定,通常在±3 nm范围内波动,适合对返工率要求严格的产线。
车间应建立波长档案,记录每台设备的初始波长与月度偏移值。若单台设备波长偏移超过5 nm,建议更换灯头或校准LED驱动电流,否则返工率难以稳定在1%以下。
输出稳定性测试与判定口径
输出稳定性直接影响批次一致性。采用UV能量计连续测试30分钟,功率波动应控制在±3%以内。若波动超过±5%,后道胶层固化程度会出现差异,返工率可能从0.2%回升至2%以上。
| 检测项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| 光源功率密度 | 800 mW/cm2 | 750~850 mW/cm2 | ±5%以内合格 |
| 峰值波长 | 395 nm | 390~400 nm | 偏移>5nm需返修 |
 在线即时沟通客服